
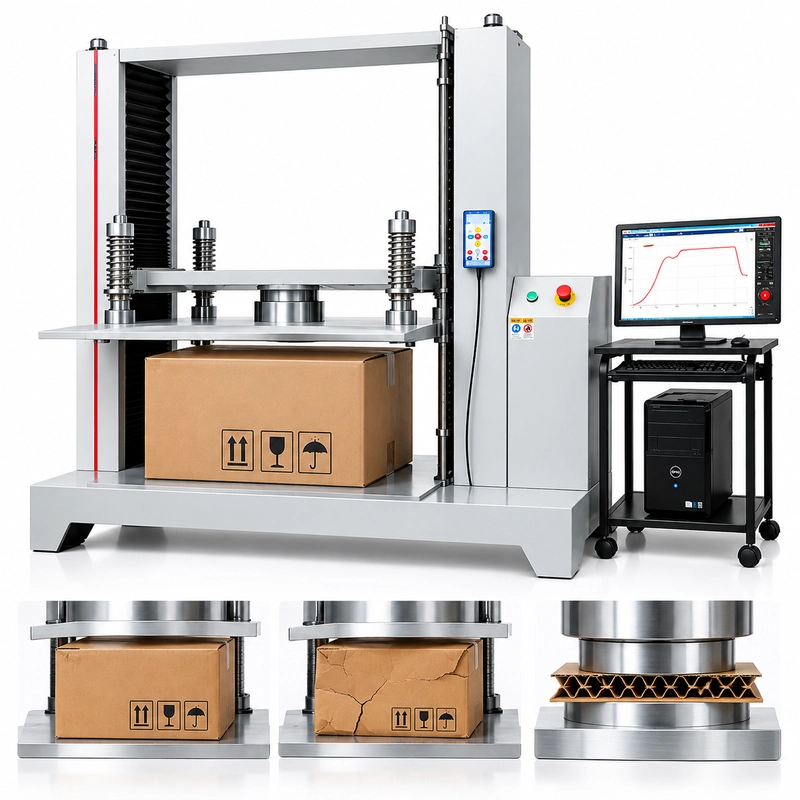
"Unser größtes Paket wiegt 45 kg. Sollen wir einen 10 kN oder 20 kN Kompressionstester bestellen?"
Wir sehen regelmäßig Versionen dieser Frage.
Die fehlende Information ist keine weitere Paketdimension. Es ist die Kraft, die der Test anwenden und messen muss.
Die Verpackungsmasse sagt nicht, bei welcher Kompressionskraft ein Karton nachknickt oder zusammenfällt. Ebenso wenig liefert die Wahl der größten verfügbaren Maschine automatisch die beste Konfiguration für Tests mit geringerer Kraft.
Eine nützliche Kapazitätsentscheidung trennt vier Dinge:
Paketmasse
Erforderliche oder erwartete Druckkraft
Kraftmessbereich
Maximale Maschinenkapazität
Für einen Verpackungskompressionstester mit 10, 20 oder 50 kN sollte die Auswahl mit der Prüfkraft beginnen – nicht mit dem auf dem Versanddokument angegebenen Gewicht.
Das Gehäusegewicht bestimmt nicht die Prüfkapazität
Nehmen Sie ein gefülltes Paket mit einer Menge von:
40 kg
Seine ungefähre Gravitationskraft ist:
40 × 9,81 ≈ 392 N = 0,392 kN
Die Berechnung ist korrekt.
Das Fazit:
"Daher benötigt das Gehäuse weniger als 1 kN Kompressionskapazität"
würde es nicht sein.
Ein Box-Kompressionstest übt eine externe Drucklast auf die Gehäusestruktur an. Die Last, unter der diese Struktur sich verformt, knickt oder einstürzt, hängt davon ab, wie sie Kraft ausführt.
Für einen Wellkarton kann das durch die Brettkonstruktion, die Rillenkombination, die Plattengeometrie, Ecken, Nähte und Verschlüsse beeinflusst werden. Interne Trays, Partitionen oder das Produkt selbst können den Lastweg verändern. Feuchtigkeit und Pflege können die Reaktion von Wellblechplatten verändern. Auch die Testorientierung ist wichtig.
Zwei Pakete können daher die gleiche gefüllte Masse und ein sehr unterschiedliches Kompressionsverhalten aufweisen.

Wenn also eine RFQ sagt:
Paketgewicht: 40 kg
Erforderlicher Prüfer: 20 kN
Unsere nächste Frage lautet:
Was führte zu der 20-kN-Anforderung?
Wenn die Antwort einfach lautet: "Das Paket ist schwer", muss die Kraftanforderung dennoch definiert werden.
Beginne mit der Kraft, die der Test erreichen muss
Es gibt drei gemeinsame Ausgangspunkte.
Historische Kompressionsdaten
Wenn das Paket bereits getestet wurde, sind frühere Ergebnisse in der Regel nützlicher als eine theoretische Vermutung.
Angenommen, fünf repräsentative Spitzenlasten wären:
4,1 / 4,6 / 4,4 / 4,8 / 4,5 kN
Es gibt Hinweise darauf, dass der normale Testbereich etwa 4–5 kN liegt.
Verwenden Sie nicht nur ein praktisches Ergebnis. Schauen Sie sich eine repräsentative Gruppe an und überlegen, wie sehr sich die Ergebnisse von Paket zu Paket unterscheiden.
Eine definierte Testanforderung
Manchmal zeigt das Verfahren bereits die Kraft an.
Zum Beispiel:
Trage 12 kN an und halte die Last für die angegebene Haltezeit.
Heute sind 12 kN eine bekannte Ausrüstungsanforderung.
Die Paketmasse ist nicht mehr der primäre Kraftauswahlinput.
Unbekannte Ausfallkraft
Das ist bei einem neuen Verpackungsdesign üblich.
Erfinden Sie keine Nummer, nur weil das RFQ-Formular eine leere Karte mit "Kapazität" hat.
Schreib:
Erwartete Spitzenkraft: Unbekannt
Anschließend werden die Bauweise des Gehäuses, Maße, gefüllte Masse, innere Verpackung, Testorientierung und -verfahren bereitgestellt.
Eine unbekannte Kraft ist etwas, das bei der Konfiguration berücksichtigt werden muss – nicht etwas, das sich hinter einer willkürlichen Auswahl von 20 oder 50 kN verstecken muss.
Ziellast und Ausfalllast sind nicht dasselbe
Diese Unterscheidung ist leicht zu übersehen.
Betrachten Sie diese beiden Anforderungen:
Test A: 12 kN auftragen und halten.
und:
Test B: Das Paket bis zum strukturellen Versagen komprimieren. Frühere Exemplare versagten etwa 12 kN.
Beide erwähnen 12 kN.
Sie beschreiben nicht denselben Test.
Im Test A ist 12 kN eine definierte Ziellast. Die Maschine muss gemäß dem Verfahren die erforderliche Last erreichen und steuern.
Im Test B ist 12 kN eine beobachtete oder geschätzte Fehlerregion. Ein weiteres Exemplar kann darunter versagen – oder darüber hinaus weitergehen.
Dieser Unterschied ist wichtig, wenn man die Kapazität über der erwarteten Kraft betrachtet.
Für einen bekannten Ziellasttest kann der erforderliche Testpunkt gut definiert sein.
Bei einem destruktiven Test, insbesondere bei einem neuen Gehäuse, kann die obere Kraft mehr Unsicherheit enthalten.
Bevor Sie über die "Sicherheitsmarge" sprechen, legen Sie fest, welche dieser beiden Zahlen Sie tatsächlich haben:
ERFORDERLICHE ZIELLADUNG
oder
ERWARTETE AUSFALLLAST
Sie sollten nicht austauschbar behandelt werden.
Kapazität, Messbereich und Arbeitsbereich unterscheiden sich
Angenommen, deine Kartons erzeugen normalerweise Spitzenkräfte um:
4–6 kN
Sie erhalten Angebote für Systeme, die wie folgt beschrieben werden:
10 kN
20 kN
50 kN
Diese Zahlen sind wichtig, aber sie beantworten nicht jede Frage zur Kraftmessung.
Es hilft, drei Konzepte zu trennen.
Maschinenkapazität
Die maximale Nennkraftkapazität der Maschine oder der vorgeschlagenen Systemkonfiguration.
Kraftmessbereich
Der Kraftbereich, der mit der vorgeschlagenen Messkonfiguration verbunden ist.
Gehen Sie nicht allein aufgrund einer Framekapazitätszahl davon aus, dass Sie jedes Detail der Kraftmessungskonfiguration kennen. Bitten Sie den Lieferanten zu identifizieren, was tatsächlich geliefert wird und wie seine Kraftspezifikation angewendet wird.
Normaler Arbeitsbereich
Der Bereich, in dem Ihre echten Pakettests normalerweise stattfinden.
Wenn die meisten Tests zwischen 4 und 6 kN liegen, wird dieser Bereich wiederholt verwendet – nicht nur eine kleine Zahl auf dem Weg zur maximalen Kapazität der Maschine.

Das ändert die Frage, die Sie einem Lieferanten stellen sollten.
Anstelle von nur:
"Wie hoch ist die maximale Kapazität?"
Frag:
"Welcher Kraftmessbereich wird vorgeschlagen, und wie wird die Genauigkeit über den tatsächlich verwendeten Bereich angegeben?"
Das wird besonders wichtig, wenn die Genauigkeit als Prozentsatz des vollen Maßstabs angegeben ist.
Warum ±1 % F.S. beim Vergleich der Kapazität wichtig sind.
Das ITM-LAB RS-8401 gibt folgende Lastgenauigkeit an:
±1 % F.S.
F.S. bedeutet Vollmaßstab.
Eine Spezifikation in vollem Maßstab sollte nicht so gelesen werden, als wäre sie eine Spezifikation mit Leseanteil.
Die Arithmetik ist einfach.
| 10 kN | 0,10 kN |
| 20 kN | 0,20 kN |
| 50 kN | 0,50 kN |
Zum Beispiel:
10 kN × 1 % = 0,10 kN
während:
50 kN × 1 % = 0,50 kN
Diese Zahlen sind eine mathematische Darstellung der Bedeutung von 1 % des Vollmaßstabs.
Sie sind kein Kalibrierungszertifikat und sollten nicht als Aussage interpretiert werden, dass der tatsächliche Messfehler an jedem Testpunkt notwendigerweise diesen Werten entspricht.
Die anwendbare Systemspezifikation und die kalibrierte Konfiguration müssen noch bestätigt werden.

Was bedeutet das beim Kauf eines Testers?
Angenommen, die meisten Ihrer Kompressionstests liegen bei etwa 4 kN.
Vergleichen Sie einen Vorschlag mit 10 kN und 50 kN nicht nur, indem Sie fragen:
"Können beide Maschinen 4 kN erreichen?"
Die maximale Kapazität beantwortet diese Frage.
Es beantwortet nicht die Frage zur Messung.
Fragen Sie, wie die Kraftgenauigkeit für jede vorgeschlagene Konfiguration über den Bereich, den Sie tatsächlich verwenden möchten, angegeben wird.
Das bedeutet jedoch nicht, dass die Maschine mit der geringsten Kapazität automatisch die richtige ist.
Es bedeutet:
Mehr maximale Kapazität und bessere Eignung für einen bestimmten Arbeitsbereich sind nicht dasselbe Argument.
10 kN vs 20 kN vs 50 kN: Wie sollten Sie sie vergleichen?
Es gibt keine verlässliche universelle Regel wie:
10 kN = kleine Kartons
20 kN = mittlere Kartons
50 kN = große Kartons
Die Kartongröße beeinflusst hauptsächlich den erforderlichen Testumschlag. Sie bestimmt nicht direkt die Kompressionsfestigkeit des Gehäuses.
Das gleiche Problem gilt für:
10 kN = leichte Gehäuse
20 kN = mittlere Pakete
50 kN = schwere Pakete
Allein die Paketmasse kann diese Entscheidung auch nicht treffen.
Ein nützlicherer Vergleich ist:
| Konfiguration | Frage zur Kapazität |
|---|---|
| 10 kN | Deckt 10 kN die höchste vernünftig erwartete Kraft für das aktuelle Testprogramm ab? |
| 20 kN | Ist der zusätzliche Kraftbereich, der durch aktuelle Tests erforderlich ist, oder eine definierte zukünftige Anforderung? |
| 50 kN | Ist diese höhere Kraftfähigkeit wirklich erforderlich, und wie passt die vorgeschlagene Messkonfiguration zu den normalen Arbeitskräften? |
| Alle Optionen | Überprüfen Sie die Kraftspezifikation, den Arbeitsbereich, das Testverfahren und den erforderlichen Betriebsheadroom. |
Beachten Sie, was in der Tabelle fehlt:
"Geeignetes Paketgewicht."
Es gibt keinen ehrlichen, universellen Wert, den man dort beimim.
Dasselbe gilt für:
"Geeignete Kartongröße."
Ein großes, aber leicht konstruiertes Paket kann bei geringerer Kraft versagen als ein kleineres, stark verstärktes Paket.
Wählen Sie die Kapazität aus dem Kraftbedarf aus. Wählen Sie den Testraum aus dem Paketumschlag aus.
Wie viel zusätzliche Kapazität sollte man über der erwarteten Kraft hinausgehen?
Es gibt keine universelle 20%-Regel für jeden Verpackungskompressionstest.
Nehmen Sie ein Paket mit diesen aktuellen Spitzenergebnissen:
4,1 / 4,6 / 4,4 / 4,8 / 4,5 kN
Vergleichen Sie das mit einem neuen Paket, für das das Ingenieurteam sagt:
"Wir glauben, dass es bei etwa 5 kN versagen wird, aber wir haben es nie getestet."
Die nominale Zahl kann ähnlich aussehen.
Die Unsicherheit ist es nicht.
Der geeignete Operationskopfraum kann davon abhängen:
- Variation von Exemplar zu Exemplar;
- ob die Kraft gemessen, geschätzt oder spezifiziert wird;
- Zielbelastung vs. destruktive Tests;
- das antreffende Verfahren;
- Systembetriebs- und Überlastgrenzen;
- und definierte zukünftige Testanforderungen.
Aus diesem Grund sollten Sie vermeiden, zu drehen:
Erwartete Kraft × 1,2
in eine universelle Auswahlformel für die Auswahl der Ausrüstung umzusetzen, es sei denn, eine spezifische interne oder externe Anforderung legt diesen Vorsprung fest.
Eine bessere Frage ist:
Was ist die höchste Kraft, die dieser Test vernünftigerweise erreichen könnte, einschließlich der Unsicherheit, die wir tatsächlich haben?
Dann bewerten Sie das System anhand dieser Anforderung.
Was ist, wenn die maximale Druckkraft unbekannt ist?
Lösen Sie eine unbekannte Kraft nicht automatisch, indem Sie die größte Maschine anordnen.
Beginnen Sie mit den verfügbaren Beweisen.
Frühere Testdaten?
Nutze die tatsächliche Reichweite und Variabilität.
Definierte Kundenzahl?
Verwenden Sie den erforderlichen Testpunkt.
Zuverlässige Daten aus vergleichbaren Paketen?
Verwenden Sie es als Kostenvoranschlag und berücksichtigen Sie Unterschiede in Konstruktion und Testzustand.
Völlig neues Design?
Lassen Sie die Polizei als unbekannt markieren und dokumentieren Sie das Paket.
Für ein neues Paket gehören nützliche Informationen:
Bau
W × D × H
Gefüllte Masse
Innenverpackung
Leer-/gefüllter Zustand
Ausrichtung
Konditionierung
Standard-/Kundenverfahren
Das Ziel ist nicht, eine exakte Versagenskraft allein aus diesen Eingaben zu berechnen.
Sie soll die Unsicherheit sichtbar machen, bevor die Ausrüstung spezifiziert wird.
Drei Kapazitätsentscheidungen, die wir unterschiedlich behandeln würden
Echte RFQs machen die Unterscheidung deutlicher.
"Unsere Kartons versagen normalerweise bei etwa 4–5 kN, aber wir wollen für die Zukunft 50 kN."
Das Labor liefert fünf aktuelle Ergebnisse:
4,1, 4,6, 4,4, 4,8 und 4,5 kN.
Das sind nützliche Informationen. Das aktuelle Arbeitsgebiet ist recht gut dokumentiert.
Der Käufer möchte auch zukünftige Flexibilität.
Das ist eine legitime Voraussetzung – aber "Zukunft" braucht eine kleine Definition.
Sind Pakete mit höherer Kraft bereits geplant? Welche Kraftreichweite wird erwartet? Gibt es ein Kundenprogramm hinter der Anforderung, oder wird 50 kN einfach gewählt, weil es die größte verfügbare Zahl ist?
Der aktuelle 4–5 kN-Bedarf und der zukünftige Bedarf sollten beide dokumentiert werden.
Anschließend kann die vorgeschlagene Konfiguration gegen beide verglichen werden.
"Unser Kunde benötigt 12 kN für den Hold-Test."
Dieser beginnt anders.
Das Kundenverfahren verlangt, dass das Paket 12 kN erreicht und für einen festgelegten Zeitraum unter Last bleibt.
Eine Konfiguration mit einer maximalen Nennkapazität unter 12 kN kann diese Anforderung nicht erfüllen.
Das beseitigt sofort unzureichende Kapazität.
Aber die Gerätebewertung endet hier nicht.
Der Lieferant muss weiterhin verstehen, ob 12 kN die höchste Kraft ist, die während des Tests erwartet wird, welche Steuerungsanforderungen während des Haltens gelten und wie die Kraftspezifikation um diesen Testpunkt herum angewendet wird.
Die bekannte Ziellast löst einen Teil der Kapazitätsfrage – nicht die gesamte Systemkonfiguration.
Neuer doppelwandiger Exportkarton. Keine vorherigen BCT-Daten.
Das dritte Projekt hat:
65 kg gefüllte Masse
Doppelwandige Wellblechkonstruktion
Kompression bis zum Versagen
Keine historischen Kompressionsergebnisse
Die Zahl von 65 kg liefert nicht die fehlende Versagenskraft.
Auchdie physische Größe des Kartons nicht.
Der nützliche nächste Schritt besteht darin, die Paketzeichnung, Bauinformationen, innere Verpackung, Orientierung, Konditionierungsanforderungen und Testverfahren zu sammeln. Daten aus wirklich vergleichbaren Paketen können berücksichtigt werden, falls sie existieren.
Bleibt der Peak unbekannt, wird diese Unsicherheit Teil der Kapazitätsüberprüfung.
Es sollte nicht getarnt werden als:
"Nehmen wir zur Sicherheit 50 kN."

Sollte man für zukünftige Pakete mehr Kapazität kaufen?
Manchmal ergibt das einen guten Kaufzweck.
Ein Labor kann damit rechnen, die Maschine viele Jahre zu nutzen, während das aktuelle Verpackungsprogramm nur einen Teil der Produkte abdeckt, die es später testen möchte.
Die zukünftige Kapazität sollte daher nicht ignoriert werden.
Versuchen Sie, es zu definieren.
Statt von:
"Vielleicht brauchen wir eines Tages stärkere Pakete."
Geben Sie alles, was bekannt ist:
"Ein neues Programm für Rückkehrverpackungen wird im nächsten Jahr erwartet, mit Testlasten möglicherweise über unserem aktuellen 5-kN-Bereich."
Schon eine ungefähre zukünftige Anforderung gibt dem Lieferanten mehr Arbeitsmöglichkeit, als nur die größte Kapazität zu verlangen.
Hiergibt es ein Gleichgewicht.
Zu wenig Fähigkeit kann zukünftige Arbeit einschränken.
Aber eine undefinierte zukünftige Anforderung sollte die Messanforderungen der heute getesteten Produkte nicht auslöschen.
Die zukünftige Kapazität ist ein berechtigter Kaufaspekt. Es sollte zusammen mit dem aktuellen Arbeitsbereich bewertet werden – nicht an seiner Stelle.
Vier Abkürzungen, die zur falschen Kapazität führen können
1. Gehäusegewicht → Prüfkapazität
Ein 50-kg-Gehäuse impliziert keine bestimmte kN-Maschine.
Masse und strukturelle Druckfestigkeit sind unterschiedliche Größen.
2. Kartongröße → Testkapazität
Große Abmessungen erfordern möglicherweise einen größeren Testraum.
Sie erfordern nicht automatisch eine größere Kraftkapazität.
3. "Kaufen Sie die größte Kapazität, um auf Nummer sicher zu gehen"
Eine höhere Kapazität ermöglicht eine größere Oberstreitkraft.
Es entfällt nicht die Notwendigkeit, die vorgeschlagene Kraftmesskonfiguration und den normalen Arbeitsbereich zu bewerten.
4. "Unser alter Tester war 20 kN"
Es könnte trotzdem die richtige Kapazität sein.
Aber prüfen Sie zuerst, ob die Pakete, Verfahren und Kraftbereiche noch gleich sind.
Ein Ersatzprojekt ist ein guter Zeitpunkt, um die Anforderung zu überprüfen, anstatt das Namensschild der alten Maschine zu kopieren.
Die Kapazität ist nur ein Teil des Testers
Sobald der Kraftbereich verstanden ist, muss die komplette Maschine weiterhin dem Paket und dem Verfahren entsprechen.
Die Kraftkapazität sagt Ihnen nicht:
- ob das größte Paket zwischen die Platten passt;
- ob ausreichend Plattenbewegung vorhanden ist;
- ob die erforderliche Verdichtungsgeschwindigkeit reproduziert werden kann;
- ob das Verfahren einen Konstant-Last-Halt benötigt;
- ob die Verdrängung gemessen werden muss;
- oder welche Testdaten aufgezeichnet werden müssen.
Überprüfen Sie also nach der Kraftkapazität:
Testraum
Paketorientierung
Verdichtungsgeschwindigkeit
Steuermodus
Haltepflicht
Verdrängung
Kräfte-Verschiebungsdaten
Für den umfassenderen Geräteauswahlprozess gehören diese Faktoren in den vollständigen Box Compression Tester Buying Guide und werden nicht zur Neudefinition der Kapazität verwendet.
Roadmap zur Auswahl der Kapazitätsauswahl für Verpackungs-Kompressionstester
Die Kapazitätsentscheidung kann auf eine praktische Folge reduziert werden.

Anpassung der Anforderung an den RS-8401
Der ITM-LAB RS-8401 Verpackungskompressionstester ist erhältlich mit:
10 kN / 20 kN / 50 kN
Kapazitätsoptionen.
Das System ist für Kompressions- und Stapeltests von Wellkartons, Versandkartons, Kunststoffbehältern und kompletten Transportpaketen konzipiert.
| Parameter | RS-8401-Spezifikation |
|---|---|
| Kapazitätsoptionen | 10 / 20 / 50 kN |
| Ladungsgenauigkeit | ±1 % F.S. |
| Lastauflösung | 1/250.000 |
| Testgeschwindigkeit | 0,001–200 mm/min |
| Verdrängungsauflösung | 0,001 mm |
| Testraum | Bis zu 1500 × 1500 × 1500 mm |
| Antriebssystem | Wechselstrom-Servomotor |
| Steuerung | Professionelle geschlossene Regelungssoftware |
Wir würden diese drei Kapazitätsoptionen nicht in drei beliebige Paketkategorien umwandeln.
Für die Kapazitätsüberprüfung sind die nützlicheren Informationen:
Normale Arbeitskraft
Maximale erwartete oder erforderliche Kraft
Ziellast- oder Versagenstest
Paketmaße
Testverfahren
Wenn vorherige Kompressionsdaten vorhanden sind, sollten mehrere repräsentative Ergebnisse statt nur eines Maximum enthalten sein.
Wenn die erwartete Kraft unbekannt ist, geben Sie die Bauweise des Gehäuses, die Maße, die gefüllte Masse und das Testverfahren an.
Das gibt der Konfigurationsprüfung eine echte technische Grundlage.
Was solltest du in die Ausschreibung aufnehmen?
Sie müssen den Tester nicht entwerfen, bevor Sie um ein Angebot bitten.
Du musst den Test beschreiben.
| Anforderung | Informationen, die bereitgestellt werden sollen |
|---|---|
| Paket | Karton / Behälter / komplettes Paket |
| Abmessungen | W × D × H |
| Gefüllte Messe | kg|
| Bau | Material / Brett / Innenstütze |
| Testtyp | Kompression / Stapelung / beides |
| Lasttyp | Ziellast / Ausfalllast |
| Normale Arbeitskraft | kN, falls bekannt |
| Maximale erwartete Kraft | kN, falls bekannt |
| Historische Ergebnisse | Mehrere repräsentative Werte, falls vorhanden |
| Vorgehen | Standard-/Kundenmethode |
| Konditionierung | Falls zutreffend |
| Ausrichtung | Testrichtung |
| Zukünftiger Streitkraftbedarf | Wenn es wirklich erwartet wird |
Wenn die Kraft unbekannt ist, schreiben Sie:
Unbekannt
Und schick die Informationen, die du hast.
Das ist nützlicher, als 20 oder 50 kN auszuwählen, ohne zu wissen warum.
FAQ
Wie wähle ich zwischen einem Kompressionstester mit 10 kN, 20 kN und 50 kN?
Beginnen Sie mit der erforderlichen oder erwarteten Druckkraft. Betrachten Sie dann die maximal vernünftig erwartete Kraft, den normalen Arbeitsbereich, Unsicherheit oder Variabilität, den erforderlichen Betriebskopfraum und die Kraftspezifikation der vorgeschlagenen Konfiguration. Das Gewicht des Pakets allein sollte nicht die Kapazität bestimmen.
Kann ich die Kapazität des Kompressionstesters anhand des Gehäusegewichts auswählen?
Direkte Umwandlung sollte nicht verwendet werden. Die Masse des Gehäuses kann in Gravitationskraft umgewandelt werden, aber das sagt nicht die strukturelle Druckkraft, bei der das Gehäuse sich verformt oder versagen wird.
Kann ich einen 50-kN-Kompressionstester für einen Karton verwenden, der normalerweise nur 5 kN erreicht?
Ein 50-kN-System verfügt über eine ausreichende Oberkraftkapazität, um 5 kN zu erreichen, aber allein die maximale Kapazität entscheidet nicht, ob es die geeignete Messkonfiguration ist. Überprüfe den vorgeschlagenen Kraftmessbereich und die anwendbare Genauigkeitsspezifikation mit den Kräften, die du normalerweise testest.
Was bedeutet ±1 % F.S. auf einem Kompressionstester?
F.S. bedeutet Vollmaßstab. Mathematisch entspricht 1 % eines 10 kN Vollmaßstabs 0,10 kN, während 1 % eines 50 kN Vollmaßstabs 0,50 kN entspricht. Diese Werte veranschaulichen, wie eine Full-Scale-Spezifikation berechnet wird; Die tatsächliche Systemleistung sollte anhand der jeweiligen Herstellerspezifikation und der kalibrierten Konfiguration bewertet werden.
Was, wenn ich die erwartete Kompressionskraft im Karton nicht kenne?
Überprüfen Sie zunächst historische Ergebnisse, definierte Kundenlasten und zuverlässige Daten zu vergleichbaren Paketen. Für ein neues Design ohne nützliche Kraftdaten geben Sie die Bauweise des Gehäuses, die Maße, die gefüllte Masse, die Orientierung und das Testverfahren an, damit die unbekannte Kraft bei der Konfiguration berücksichtigt werden kann.
Definieren Sie die Kraftanforderung, bevor Sie die Kapazität auswählen
10 kN, 20 kN oder 50 kN?
Das ist nicht die erste Frage.
Zuerst kläre fest, was der Test tatsächlich anwenden und messen muss.
Halten Sie diese Unterscheidungen klar:
Paketmasse ≠ Kompressionskraft
Ziellast ≠ Ausfalllast
Maschinenkapazität ≠ Kraftmessbereich ≠ normaler Arbeitsbereich
Sobald diese verstanden sind, werden die Kapazitätsoptionen viel leichter zu bewerten.
Für eine RS-8401-Konfigurationsüberprüfung geben Sie Ihre normale Arbeitskraft, maximale erwartete oder erforderliche Kraft, Paketmaße und Testverfahren an.
Wenn die Kraft noch nicht bekannt ist, geben Sie stattdessen die Paketkonstruktion, die gefüllte Masse und das anwendbare Verfahren an.
Definieren Sie zuerst die Kraftanforderung. Wählen Sie die Kapazität als Zweite.
