
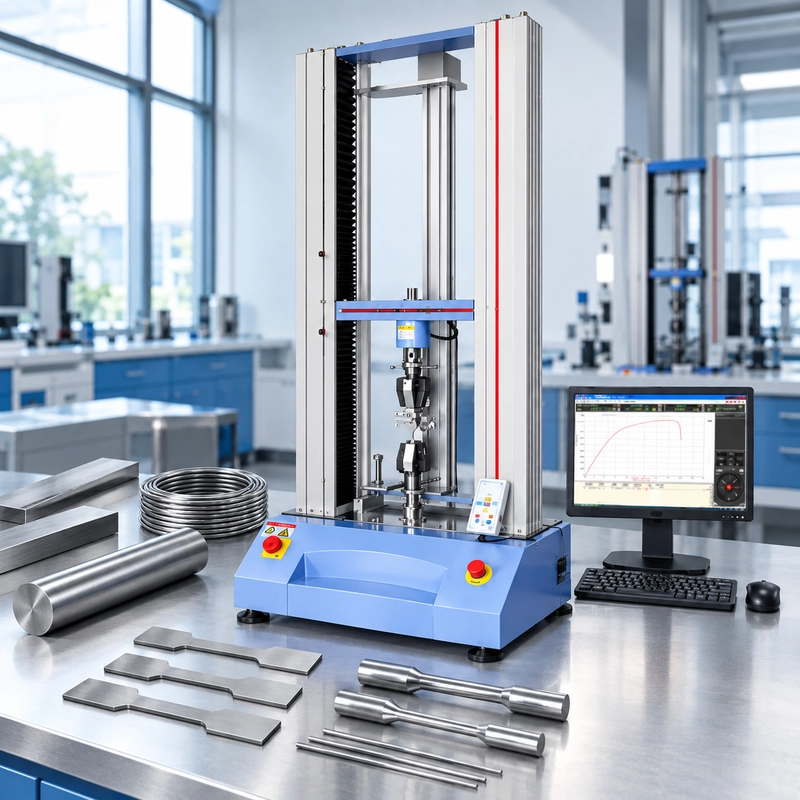
Zwei RFQs landen auf demselben Schreibtisch.
Beide sagen:
Wir benötigen eine Zugprüfmaschine für ISO 6892-1.
Die erste Zeichnung zeigt eine dünne Aluminiumprobe.
Der zweite zeigt eine bearbeitete Hochfeststahlstange.
Sie sollten nicht automatisch dasselbe Angebot erhalten.
Der Standard ist derselbe. Die Kräfte können völlig unterschiedlich sein. Ebenso die Lastzelle, Griffe, Extensometer, Steuerungsmethode und Testablauf.
Das ist die Unterscheidung, um die es in diesem Leitfaden geht.
ISO 6892-1 ist eine Testmethode-Anforderung. Es ist keine Maschinenspezifikation.
Wenn Sie Geräte auswählen, ist der nützliche Ausgangspunkt nicht die Standardzahl allein. Es ist das Exemplar, das auf Ihrer Laborbank sitzt – oder bald sitzen wird.
ISO 6892-1 ist keine Maschinenspezifikation
Die aktuelle Ausgabe lautet ISO 6892-1:2019, Metallische Werkstoffe — Zugprüfung — Teil 1: Testmethode bei Raumtemperatur. ISO überprüfte und bestätigte die Ausgabe 2025, daher bleibt sie aktuell. Es spezifiziert die Methode zur Zugprüfung metallischer Materialien und definiert mechanische Eigenschaften, die bei Raumtemperatur bestimmt werden können.
Das definiert den Test.
Es definiert keine universelle Maschinenkonfiguration.
Eine dünne Blattprobe und eine bearbeitete runde Stange können beide in ein ISO 6892-1-Testprogramm fallen. Aber eine kann unter 20 kN ausfallen, während eine andere weit über 100 kN benötigt.
Selbst wenn zwei Proben ähnliche maximale Kräfte erzeugen, verwenden sie möglicherweise nicht die gleichen Griffe.
Und wenn ein Labor nur Zugfestigkeit benötigt, während ein anderes eine Nachweisfestigkeit mit kontrollierter Dehnungsrate benötigt, ändern sich ihre Mess- und Steuerungsanforderungen erneut.
Wenn also eine Anfrage sagt:
ISO 6892-1 Maschine erforderlich.
wir kennen den Standard bereits.
Was wir noch brauchen, ist der Test.

Erste Zahl, die wir brauchen: Erwartete Kraft
Zeigen Sie uns die Probenzeichnung, und wir können beginnen, die Testanforderung in eine Maschinenanforderung umzuwandeln.
Für die anfängliche Gerätegröße ist eine nützliche Schätzung:
Erwartete maximale Kraft ≈ ursprüngliche Querschnittsfläche × erwartete Zugfestigkeit
Dies ist weder das ISO-Testverfahren noch eine Akzeptanzberechnung. Es ist eine praktische erste Schätzung für die Maschinenauswahl.
Nehmen Sie ein gefrästes rundes Exemplar mit einem
Seine Querschnittsfläche ist:
A₀ = π × 8² / 4 ≈ 50,3 mm²
Wenn die erwartete Zugfestigkeit ungefähr 600 MPa beträgt:
50,3 mm² × 600 N/mm² ≈ 30.200 N
Wir betrachten grob folgendes:
30 kN
Ändere jetzt nur zwei Dinge: den Probendurchmesser und die Materialstärke.
Nehmen Sie einen
Der Bereich wird:
A₀ ≈ 201,1 mm²
und:
201,1 mm² × 900 N/mm² ≈ 181.000 N
oder grob:
181 kN
Gleicher ISO-Standard.
Etwa sechsmal so viel Kraft.
Dieser Unterschied ist groß genug, um den Test in einen völlig anderen Maschinenkapazitätsbereich zu verschieben.
Es zeigt auch, warum Beschreibungen wie "steel tensile test" für die Auswahl der Geräte nicht ausreichen. Materialqualität ist wichtig, aber die Geometrie ist genauso wichtig.
Für eine flache Probe gilt dieselbe First-Pass-Logik:
A₀ = Breite × Dicke
Dann:
A₀ × erwartete Zugfestigkeit ≈ erwartete maximale Kraft
Die Berechnung sollte eine realistische obere Erwartung für das zu prüfende Material und die Probe verwenden – nicht einfach den Nennwert, der am einfachsten auf einem Datenblatt zu finden ist.
Diese Beispiele sind

Ein 50-kN-Frame beantwortet die Load-Cell-Frage nicht
Angenommen, die größte Probe in einem Labor wird voraussichtlich etwa 42 kN erreichen.
Ein 50-kN-Frame wirkt sofort relevant.
Stellen Sie nun eine weitere Frage:
Wo finden die meisten Tests im Labor tatsächlich statt?
Vielleicht sieht die Arbeitslast so aus:
Meiste Tagesproben: 8–25 kN
Gelegentliche Proben: 35–42 kN
Das ändert das Gerätegespräch.
Die Zahl 42 kN ist wichtig bei der Beurteilung, ob der Rahmen eine ausreichende Kapazität hat.
Es beschreibt allein nicht den Kraftbereich, über den das Labor routinemäßig überprüfte Messleistung benötigt.
Dies sind verwandte Entscheidungen, aber sie sind nicht identisch:
Erwartete Oberkraft
→ hilft, die Framekapazität zu definieren.
Routine-Kraftverteilung
→ hilft bei der Definition der Kraftmessungskonfiguration.
Erforderlicher verifizierter Messbereich
→ muss bei der Auswahl und Überprüfung des Load-Cell-Systems berücksichtigt werden.
ISO 7500-1 ist der relevante ISO-Standard für die Kalibrierung und Verifikation des Kraftmesssystems statischer einachsiger Zug-/Druckprüfmaschinen; ISO listet den Standard derzeit in seinem mechanischen Testkatalog auf.
Das ist einer der Gründe, warum wir es nicht mögen, ein Zugsystem allein anhand der maximalen Kraft zu spezifizieren.
Stellen Sie sich zwei Labore vor, die beide einen 50-kN-Rahmen benötigen.
Man verbringt die meiste Zeit zwischen 5 und 15 kN.
Der andere verbringt die meiste Zeit zwischen 30 und 45 kN.
Mechanisch können beide in den Rahmen passen.
Aus Messsicht sind sie nicht dieselbe Arbeitslast.
Der Kauf eines viel größeren Frames löst das Problem auch nicht automatisch. Eine auf dem Maschinen-Namensschild aufgedruckte höhere Kapazität ersetzt keine korrekt ausgewählte und verifizierte Kraftmesskonfiguration.
Eine bessere RFQ liefert uns daher zwei Zahlen:
Was ist die höchste Kraft, die Sie vernünftigerweise erwarten?
and
Wo testen die meisten Ihrer Proben tatsächlich?
Diese beiden Antworten sind nützlicher als "50 kN Maschine erforderlich."

Der Kunde benötigt Rp0.2. Und jetzt?
Bis zu diesem Punkt haben wir hauptsächlich von Kraft gesprochen.
Dann fügt der Kunde eine Zeile zur RFQ hinzu:
Erforderliche Ergebnisse: Rp0.2, Rm, A.
Jetzt müssen wir über die Deformationsmessung sprechen.
Die Load Cell liefert uns force.
Kombinieren wir diese Kraft mit der ursprünglichen Probenquerschnittsfläche erhalten wir
Aber die Beweisstärke wie Rp0.2 hängt von der Beziehung zwischen Spannung und Probe-Dehnung ab.
Das bedeutet, wir brauchen einen weiteren Messkanal.
Force-Kanal
Load Cell
↓
Force
↓
Stress
Spannkanal
Extensometer
↓
Extension
↓
Strain
Bringen Sie diese Kanäle zusammen, können wir die entsprechende Spannungs-Dehnungsantwort bewerten.
Öffentliche ISO 6892-1-Prüfleitlinien identifizieren zudem präzise Kraftmessungen und Probeverdehnungsmessungen als zentrale Geräteanforderungen bei der Bestimmung der von der Methode abgedeckten Eigenschaften.
Deshalb sollte ein Extensometer nicht als generisches Zubehör am Ende eines Zitats behandelt werden.
Wir müssen wissen, was es tun soll.
Wie hoch ist die anfängliche Gauge-Länge?
Welchen Dehnungsbereich muss es abdecken?
Welche Ergebnisse sind erforderlich?
Bleibt es auf der Probe zu einer erheblichen plastischen Verformung oder ist das Testverfahren anders konfiguriert?
Und es gibt noch eine Frage:
Misst das Extensometer nur die Probe – oder steuert sein Signal auch die Maschine?
Das hängt von der gewählten Testrate-Methode ab.

Methode A1 ändert die Steuersystemanforderung
Hier benötigen zwei Maschinen, die beide behaupten, ISO 6892-1 zu unterstützen, möglicherweise einen genaueren Vergleich zu erhalten.
ISO 6892-1 unterscheidet verschiedene Ansätze zur Testratensteuerung. Für die Auswahl der Ausrüstung ist die nützliche Unterscheidung:
Methode A1
Geschlossene Streckgeschwindigkeitsregelung mit dem Extensometersignal.
Methode A2
Open-Loop-Dehnungsgeschwindigkeitsregelung mit einer vorgewählten oder eingestellten Kreuzkopfgeschwindigkeit.
Methode B
Steuerung basierend auf der Belastungsrate im jeweiligen Bereich.
ZwickRoells technische Leitlinie ISO 6892-1 beschreibt A1 als automatische geschlossene Dehnungskontrolle mittels Extensometer-Rückkopplung, während A2 einen Crosshead-Speed-Ansatz verwendet, um die erforderliche Dehnungsrate zu erreichen.
Das macht A1 aus Ausrüstungssicht besonders interessant.
Mit A1 beobachtet das Extensometer nicht mehr nur das Exemplar.
Sein Signal nimmt an der Steuerschleife teil.
Konzeptionell:
Probendeformation
↓
Extensometer
↓
Gemessene Dehnungsrate
↓
Controller
↓
Drive / Crosshead Response
↓
Veränderungen der Probendeformation
und die Schleife geht weiter.
Wenn das Testprogramm also Methode A1 angibt, reicht es nicht aus, ob die Software eine "ISO 6892-1"-Methode enthält.
Wir möchten auch wissen, ob der Controller das Extensometer-Feedback für die erforderliche geschlossene Streckkreissteuerung nutzen kann.
Der Extensometer, der Controller, das Antriebssystem, die Griffe, die Steifigkeit des Probestücks und die Maschinensteifigkeit werden alle Teil des Verhaltens des gesamten Testsystems.
Es gibt auch eine materialseitige Komplikation, die leicht zu übersehen ist.
Metall verformt sich nicht immer gleichmäßig durch das Erweichen.
Einige Stähle können lokalisiertes Ertragsverhalten zeigen. Wenn die Deformation lokalisiert, misst ein Extensometer einen definierten Eichbereich, während die Verformung des Probestücks möglicherweise nicht gleichmäßig über die gesamte Parallellänge verteilt ist.
Das macht die Interaktion zwischen Probenverhalten, Extensometerposition und Kontrollantwort wichtiger, als es ein einfaches Software-Checkbox vermuten lässt.
Mit anderen Worten:
"Method A1 capable" sollte das Verhalten des Mess- und Kontrollsystems beschreiben – nicht nur den Namen einer Testvorlage.
Für Methode A2 ist das Gerätegespräch anders, da das Zielverhalten der Dehnungsrate über die Kreuzkopfgeschwindigkeit und nicht über direktes geschlossenes Extensometer-Feedback angegangen wird. ZwickRoell beschreibt A2 als Open-Loop-Dehnungsrate und weist darauf hin, dass eine Vorprüfung/Einrichtung erforderlich ist, um das Testsystem und die Steifigkeit des Probens zu berücksichtigen.
Methode B ist wieder anders.
Es ist nicht nötig, hier jede ISO-Testrate-Tabelle zu reproduzieren. Der aktuelle Standard und die anwendbare Material-/Produktspezifikation sollten verwendet werden, um die tatsächlichen Raten, Toleranzen und Übergänge festzulegen.
Für die Maschinenauswahl ist der Punkt einfacher:
Fragen Sie, wie der Test gesteuert wird – nicht nur, ob die Standardnummer in der Software erscheint.
Zeigen Sie uns das Exemplar, bevor wir die Griffe auswählen
Eine Maschine kann genug Kraft haben und trotzdem für die auf Ihrer Werkbank stehende Probe unbrauchbar sein.
Deshalb sollte die Probezeichnung den Maschinenlieferanten erreichen, bevor die Griffkonfiguration endgültig ist.
Betrachten Sie drei gängige Formen.
Flache Proben
Wir brauchen mehr als das Wort "Sheet".
Nützliche Informationen sind:
width
dicke
grip-end dimensions
Oberflächenzustand
erwartete Kraft
Ein dünnes, flaches Exemplar und ein dickes, plattenabgeleitetes Exemplar stellen nicht zwangsläufig dasselbe Kieferbedürfnis.
Rundproben
Jetzt ändert sich die Kontaktgeometrie.
Wir müssen den Griffdurchmesser und das Design am Probenende kennen.
Ein glattes zylindrisches Ende, ein gewindetes Ende, ein Schulterstück oder eine andere Geometrie kann zu einer anderen Strategie zur Lasteinführung führen.
Draht und Produkte mit kleinem Durchmesser
Wire verursacht eigene Probleme.
Die Probe muss ohne unkontrolliertes Durchrutschen gehalten werden, aber übermäßige lokale Kontaktspannung kann einen kleinen Querschnitt beschädigen, bevor der beabsichtigte Spurbereich richtig bewertet ist.
Durchmesser, Oberfläche, Materialfestigkeit und erwartete Kraft sind alle wichtig.
Der Maschinenrahmen kann exakt gleich bleiben, während sich die Probe-Schnittstelle vollständig ändert.
Deshalb:
Eine universelle Testmaschine kann mehrere Probenfamilien abdecken. Ein Paar Kiefer deckt nicht automatisch alle ab.
Wenn ein Labor plant, Rundstangen und Draht auf einem Rahmen zu testen, sollte dies Teil der ursprünglichen Gerätespezifikation sein – nicht nach der Installation entdeckt.

Ein 17,5 kN Exemplar auf einer 50 kN Maschine
Jetzt fügen Sie die Entscheidungen zusammen.
Ein Kunde sendet diese RFQ:
| Requirement | Kundeninformationen |
|---|---|
| Standard | ISO 6892-1 |
| Material | Edelstahl |
| Exemplar | Flat |
| Width | 12,5 mm |
| Dicke | 2,0 mm |
| Erwartetes Rm | 700 MPa |
| Erforderliche Ergebnisse | Rp0.2, Rm, A |
| Volume | 100 Exemplare/Tag |
Die erste Berechnung ist unkompliziert.
Ursprünglicher Bereich:
12,5 × 2,0 = 25 mm²
Anfängliche Maximum-Kraft-Schätzung:
25 mm² × 700 N/mm² = 17.500 N
oder:
≈ 17,5 kN
Auf dem Papier sieht ein 50-kN-Rahmen bequem aus.
Dann beginnt der Rest der RFQ relevant zu werden.
Der Kunde benötigt Rp0.2.
Jetzt brauchen wir eine Dehnungsmessungsstrategie.
Ihr internes Verfahren spezifiziert Methode A1.
Jetzt müssen Extensometer und Controller als Teil des Dehnungssteuerungssystems zusammenarbeiten.
Die Probenzeichnung zeigt mehrere Dicken.
Nun müssen wir prüfen, ob die vorgeschlagene Kieferanordnung die gesamte Probenfamilie abdeckt.
Dann bemerken wir:
100 Proben/Tag.
Jetzt gehören Laden, Ausrichtung, Griffbetrieb und Extensometer-Handling zum Laborablauf.
Die Berechnung von 17,5 kN war korrekt.
Es war einfach nicht die gesamte Spezifikation.
Diese Unterscheidung ist wichtig, da maschinelle Quoten oft fast ausschließlich durch Folgendes verglichen werden:
Maximale Kraft
Price
Crosshead-Geschwindigkeit
Diese Spezifikationen sind wichtig.
Aber sie sagen nicht, ob das vorgeschlagene System dem tatsächlichen Test entspricht.
Für dieses Beispiel würde eine nützliche Konfigurationsüberprüfung eher so aussehen:
17,5 kN erwartete Probekraft
↓
Bestätigen obere Kraft über alle Grade / Probengrößen hinweg
↓
Map-Routine-Arbeitsbereich
↓
Konfiguration zur Kraftmessung auswählen
↓
Definiere flache Probengriffe
↓
Extensometer auswählen
↓
Verify Method A1 Steuerfähigkeit
↓
Überprüfung des 100-Test/Tag-Verarbeitungs-Workflows
Erst dann haben wir etwas, das einer vollständigen Maschinenspezifikation nahekommt.
Die Testanforderung in eine Maschinenkonfiguration umwandeln
Für ITM-LAB sind zwei relevante universelle Testmaschinenbereiche für diese Art von Arbeit:
RS-8000: 10–50 kN
RS-8000A: 100–300 kN
Dies sind
Die früheren Beispiele machen den Unterschied deutlich.
Ein Ø8 mm Exemplar bei einer illustrativen Menge von 600 MPa ergab uns eine geschätzte Kraft von etwa 30 kN.
Das bringt die Anwendung in einen Bereich, in dem der RS-8000 ausgewertet werden kann – aber die Konfiguration wird nicht automatisch abgeschlossen.
Unser Ø16 mm / 900 MPa-Beispiel erzeugte ungefähr 181 kN.
Das verlagert den Kraftbedarf in den höheren Kapazitätsbereich, in dem eine RS-8000A-Konfiguration ausgewertet werden kann.
Auch hier ist die Berechnung nur der Anfang.
Nach der Bildkapazität benötigen wir immer noch:
Load Cell
Grips
Extensometer
Kontrollmethode
Travel / Test Space
Probenbereich
Täglicher Workflow
Steel bedeutet nicht automatisch RS-8000A.
Aluminium bedeutet nicht automatisch RS-8000.
Das Exemplar entscheidet die Kraft.
Die erforderlichen Ergebnisse entscheiden einen Großteil des Messsystems.
Die Testmethode beeinflusst das Steuerungssystem.
Erst nachdem diese Teile definiert sind, wird das Maschinenmodell bedeutungsvoll.
Was sollten Sie mit einer ISO 6892-1 RFQ senden?
Eine lange Laborspezifikation ist nicht erforderlich.
Eine nützliche Musterzeichnung sagt uns in der Regel mehr als mehrere Absätze generischer Anforderungen.
Für eine Anfangskonfiguration senden Sie:
- Material and Grade;
- Produktform;
- Probenzeichnung;
- Breite und Dicke oder Durchmesser;
- erwartete Zugfestigkeit;
- erwartete obere Testkraft, falls bereits bekannt;
- erforderliche Ergebnisse wie Rp0.2, ReH/ReL, Rm und A;
- Methode A1, A2 oder B, falls dein Verfahren es angibt;
- Spurlänge / Verlängerungsanforderung;
- kleinste und größte Probenfamilien;
- ungefähre Tests pro Tag.
Wenn Sie die erwartete Kraft nicht kennen, senden Sie die Materialspezifikation und die Probenzeichnung.
Das gibt uns genügend Informationen, um die Berechnung zu starten, anstatt anhand der Standardzahl zu raten.
ISO 6892-1 Tensile Test System Selection Roadmap

ISO 6892-1 FAQ Zugtestmaschine
Welche Maschinenkapazität benötige ich für ISO 6892-1?
Es gibt keine einzelne Maschinenkapazität, die mit ISO 6892-1 verbunden ist.
Für die Anfangsgröße schätzen Sie die erwartete obere Probekraft aus der ursprünglichen Querschnittsfläche und die erwartete Zugfestigkeit:
Erwartete Kraft ≈ A₀ × Erwartete Zugfestigkeit
Betrachten Sie dann den normalen Arbeitskraftbereich, die Lastzellenkonfiguration, Griffe, den Extensometer, die erforderliche Steuerungsmethode und die Probefamilie, bevor Sie die Maschine finalisieren.
Brauche ich einen Extensometer für ISO 6892-1?
Es hängt von den Eigenschaften und der vom Testprogramm geforderten Steuermethode ab.
Wo die Probendehnung gemessen werden muss, um dehnungsabhängige Eigenschaften zu bestimmen, wird ein geeigneter Extensometer Teil des Messsystems. Für die Methode A1 wird das Extensometersignal auch für die geschlossene Regelung der Dehnungsrate verwendet.
Der korrekte Extensometer hängt daher von Faktoren wie Gauge-Länge, Messbereich, erforderlichem Ergebnis und Steuerungsstrategie ab.
Was ist der Unterschied zwischen ISO 6892-1 Methode A1, A2 und B?
Aus der Perspektive der Geräteauswahl verwendet Methode A1 eine geschlossene Dehnungsgeschwindigkeitsregelung mit Extensometer-Rückkopplung. Methode A2 ist ein offener Dehnungsansatz mit Kreuzkopfgeschwindigkeit, während Methode B den Test basierend auf der Belastungsrate im jeweiligen Bereich steuert.
Der aktuelle Standard sollte für die tatsächlichen Raten, Toleranzen und Stufenübergänge verwendet werden.
Wie schätze ich die Zugkraft, bevor ich eine Maschine auswähle?
Für eine First-Pass-Ausrüstungsschätzung:
Erwartete maximale Kraft ≈ ursprüngliche Querschnittsfläche × erwartete Zugfestigkeit
Für ein rundes Exemplar:
A₀ = πd² / 4
Für ein rechteckiges Exemplar:
A₀ = Breite × Dicke
Verwenden Sie eine angemessene obere Erwartung für das zu testende Material und den Probenbereich. Das Ergebnis ist eine Schätzung der Gerätegröße, kein Ersatz für das ISO-Testverfahren.
Kann eine Zugprüfmaschine flache, runde und drahtige Proben testen?
Möglicherweise ja – vorausgesetzt, der Rahmen, das Kraftmesssystem, die Reise und andere Maschinenanforderungen decken das gesamte Testprogramm ab.
Die Greifanordnung kann sich noch zwischen den Probenfamilien ändern. Flache Proben, runde Proben und Draht weisen unterschiedliche Kontaktgeometrien und unterschiedliche Risiken für Rutschen oder lokale Schäden auf.
Sind ISO 6892-1 und ASTM E8/E8M austauschbar?
No. Beide beziehen sich auf Zugtests von metallischen Materialien, sind jedoch getrennte Normen und sollten nicht als austauschbare Verfahren behandelt werden.
Wenn ein Projekt ASTM E8/E8M spezifiziert, konfigurieren und führen Sie den Test gemäß den geltenden ASTM-Anforderungen durch. Wenn sie ISO 6892-1 spezifiziert, verwenden Sie die ISO-Methode.
Für Labore, die mit beiden Systemen arbeiten, ist dies ein weiterer Grund, die erforderlichen Standards vor der Konfiguration von Software-, Extensometry- und Testverfahren zu definieren.
Der Standard definiert den Test. Das Exemplar definiert das System.
Eine Anfrage für eine
Für einen Ausrüstungsingenieur ist es der Beginn des Gesprächs.
Wir müssen das Exemplar noch sehen.
Von dort aus wird der Auswahlpfad viel klarer:
Specimen Geometry
↓
Erwartete Kraft
↓
Routine-Arbeitsbereich
↓
Load Cell
↓
Grips
↓
Erforderliche Ergebnisse
↓
Extensometer
↓
Control Method
↓
Machine
Diese Reihenfolge verhindert einen häufigen Fehler: zuerst eine universelle Testmaschine aus maximaler Kapazität auszuwählen und danach zu versuchen, den tatsächlichen Test anzupassen.
Wenn Sie ein ISO 6892-1-System planen, senden Sie uns die Probenzeichnung, Materialqualität, erwartete Zugfestigkeit, erforderliche Ergebnisse, Testrate-Methode und tägliches Testvolumen.
Diese Details sind für die Konfiguration des Testsystems weitaus nützlicher als die Standardnummer allein.
