
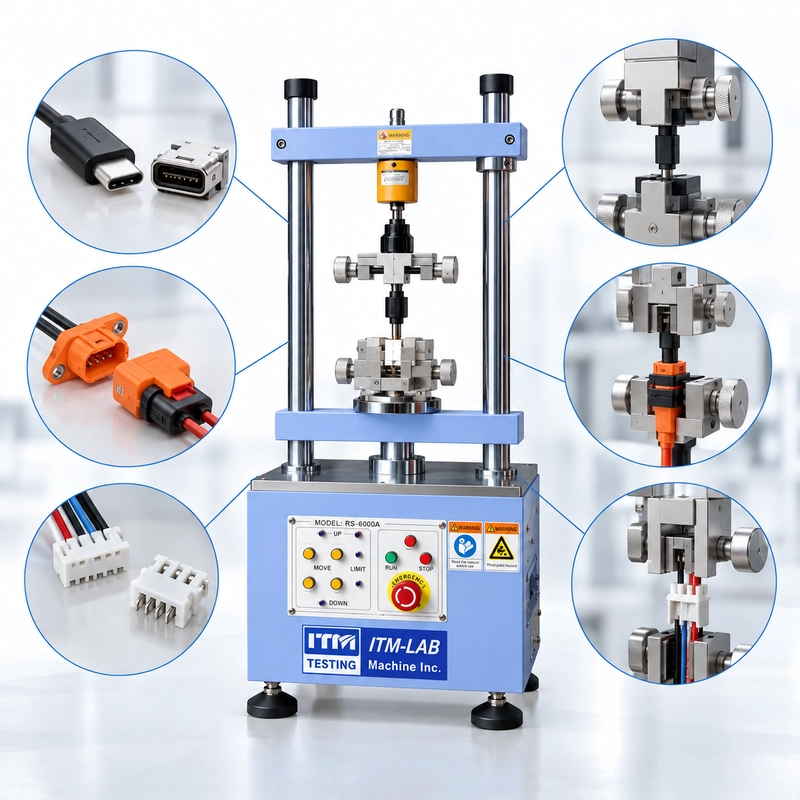
Eine typische Anfrage könnte so aussehen:
Betreff: RFQ - Connector Insertion Force Tester<br data-start="275" data-end="278">Bitte nennen Sie einen Connector Insertion and Extraction Force Tester.
Kapazität: 50 kg.
Qty: 1 Set.
Bitte senden Sie Ihren besten Preis und Ihr Datenblatt.
An dieser RFQ ist nichts Ungewöhnliches. Das Problem ist, dass es die Maschine beschreibt, die der Käufer für nötig hält, aber fast nichts über den Test, den die Maschine durchführen muss.
Eine Kapazität von 50 kg sagt dem Lieferanten nicht, ob der Stecker normalerweise bei 10 N oder 200 N passt. Es steht nichts über Verbindungsweg, Testgeschwindigkeit, Vorrichtungsgeometrie, Ausrichtung, Dichtungen, Verriegelungen, Datenerfassung oder ob es sich um eine Einzelkraftmessung oder einen wiederholten Haltbarkeitstest handelt.
Diese Details bestimmen das eigentliche Testsystem.
Wenn Sie eine RFQ für einen
Starte mit dem Stecker, nicht mit dem Tester
Die erste nützliche Frage ist nicht:
Wie groß ist ein Tester erforderlich?
Es ist:
Was genau testest du?
"Stecker" kann alles bedeuten – von einem Miniaturkontakt, der in kompakter Elektronik verwendet wird, bis hin zu einem abgedichteten Mehrpositionenstecker für Automobile mit Gehäuse, Dichtung, Sekundärschloss, Drähten und einem relativ langen Verbindungsweg.
Zwei Produkte können daher ähnliche Spitzenkräfte erfordern, während sie völlig unterschiedliche Vorrichtungen und Bewegungsanordnungen benötigen.
Starten Sie die RFQ, indem Sie das DUT identifizieren:
- Steckertyp und Modell
- Männliche und weibliche Paarungsteile
- Gesamtabmessungen
- Verbindungsrichtung
- Kabel- oder Drahtanordnung
- Anzahl der Positionen oder Kontakte
- Verriegelung, Abdichtung, Verriegelung oder sekundäre Verriegelungsfunktionen
- Zeichnung, Fotos oder CAD-Daten, falls verfügbar
Dann definieren Sie die eigentliche Testschnittstelle.
Es kann sich um ein vollständiges Verbindungssteckerpaar, ein einzelnes Kontaktpaar, ein Terminal in ein Gehäuse, einen Stecker in eine fertige Steckdose oder einen Kontakt mit einer festgelegten Gauge handeln.
Diese Konfigurationen sollten nicht als austauschbar behandelt werden, nur weil sie alle Ein- und Ausbau beinhalten.

Definiere das mechanische Ereignis, das du messen musst.
"Steckverbinder-Einsetzkraft" wird oft als allgemeine Beschreibung verwendet, aber hinter diesem Begriff können mehrere verschiedene mechanische Tests stehen.
Sie müssen möglicherweise vollständige Verbindungskraft messen, zum Beispiel bei der Kombination der männlichen und weiblichen Steckverbinder als System.
Sie benötigen stattdessen möglicherweise Entkoppel- oder Ausziehkraft, individuelle Kontaktein- oder Rückzugkraft, Klemmeinsatz in ein Gehäuse, Terminal-Retention oder Ausziehkraft oder die mit einem Verriegelungs- oder Verriegelungsmechanismus verbundene Kraft.
Dies sind nicht einfach verschiedene Namen für denselben Test.
Die Unterscheidung ist wichtig, weil die Lastzelle alles, was über den mechanischen Testweg übertragen wird, sieht.
Für einen vollständig versiegelten Stecker kann die gemessene Kraft Beiträge aus Kontaktwechselwirkung, Gehäuseführung, Dichtungskompression und anderen mechanischen Merkmalen enthalten, die durch die definierte Testkonfiguration erlaubt sind.
Für einen individuellen Kontakttest kann die Messgrenze deutlich enger sein.
Statt zu schreiben:
Anwendung: Steckerkraft
schreibe etwas näher bei:
Test erforderlich: Vollständige Verbindungs- und Entkopplungskraft
oder:
Test erforderlich: Individuelle weibliche Kontakt-Ein- und Rückzugskraft gegen die angegebene Messanzeige
Wenn der Test von IEC 60512, EIA-364, einer Automobilspezifikation, einer Kundenzeichnung oder einem internen SOP gesteuert wird, identifizieren Sie das relevante Dokument und die Testmethode in der RFQ.
Wenn Ihre Anforderung sich speziell auf IEC 60512-13-2 Test 13b bezieht, verdient die Messgrenze besondere Aufmerksamkeit. Unser separater IEC 60512-13-2 Test 13b Connector Insertion & Withdrawal Force Testing Guide behandelt diese Methode ausführlich.
Die Standardnummer ist nützlich. Die genaue Testanforderung ist besser.
Die Maschinenkapazität ist nicht Ihre Arbeitskraft
Dies ist eines der häufigsten Spezifikationsprobleme für den Connector Force Tester.
Ein Käufer fragt nach einem:
500 N Tester
oder:
50 kg Steckertester
Der Stecker in der beigefügten Zeichnung benötigt jedoch möglicherweise nur 15–25 N zum Verbinden.
Das sind zwei verschiedene Informationen.
Der erste beschreibt eine Gerätegrenze.
Der zweite beschreibt die Messung, die das Labor tatsächlich interessiert.
Betrachten Sie drei Anwendungen:
| Anwendung | Erwartete Kraft | Was ändert sich sonst noch |
|---|---|---|
| Kleiner Elektronikstecker | 8–15 N | Geringe Kraftmessung, kompakte Vorrichtung |
| Versiegelter Mehrstiftstecker | 80–150 N | Gehäuse-Befestigung, Ausrichtung, längerer Weg |
| Terminal-Retention Test | Bis zu 350 N | Ausziehbare Vorrichtung, anderes mechanisches Ereignis |
Alle könnten drei Käufer potenziell eine Anfrage nach einem "50-kg-Steckertester" senden.
Das macht sie nicht zum gleichen Testsystem.
Zur Auswahl der Lastzelle geben Sie dem Lieferanten mit, was Sie über die tatsächliche Last wissen:
Erwartete Normalkraft: _____ N
Höchste erwartete Kraft: _____ N
Wenn Sie bereits historische Messungen haben, fügen Sie diese hinzu.
Wenn Sie die erwartete Kraft nicht kennen, erfinden Sie keine Maschinenkapazität nur, um die RFQ abzuschließen. Senden Sie die Steckerinformationen und erklären Sie, dass die Reichweite unbekannt ist.
Ein vorläufiger Test, bestehende Produktdaten oder repräsentative Stichprobe können eine bessere Grundlage für die Konfiguration bieten.

Denken Sie in Bezug auf den brauchbaren Test-Envelope
Travel ist eine weitere Spezifikation, die leicht zu vereinfachen ist.
Angenommen, Ihr Stecker bewegt sich 40 mm vom ersten Engagement bis zur vollständig verbundenen Position.
Heißt das, du brauchst einen Tester mit 40 mm Federweg?
Nicht unbedingt.
Die Maschine muss auch die physische Testkonfiguration aufnehmen. Je nach Vorrichtung benötigen Sie möglicherweise zusätzliche Bewegung für den Anfangsspalt, den Anlauf, das vollständige Ausziehen, das Laden der Probe und den Abstand zwischen den Vorrichtungskomponenten.
Es ist sinnvoller, in Begriffen eines
Startposition → Annäherung → Erstkontakt → Paarreise → voll gekoppelte Position → Rückzug
Die Leuchten selbst nehmen ebenfalls physischen Platz ein.
Ein Katalog kann daher eine ausreichende Maschinenbewegung zeigen, während der montierte Stecker und die Vorrichtung für das vorgesehene Verfahren nicht genügend nutzbare Bewegung lassen.
Der Endpunkt zählt auch
Reisen ist nicht nur eine Frage, ob die Maschine weit genug fahren kann.
Die Maschine muss außerdem wissen, wo sie anhalten soll.
Zu frühes Stoppen kann dazu führen, dass der Stecker teilweise verbunden ist.
Das Fahren über den vorgesehenen Endpunkt hinaus kann den Stecker gegen einen Gehäusestopp oder eine Leuchte drücken und einen Kraftpeak erzeugen, der kein normales Koppelverhalten darstellt.
Für ungewöhnliche Steckverbinder werden beide Positionen in der Zeichnung angegeben:
START
and
VOLLSTÄNDIG MATED
Das kann nützlicher sein, als einfach zu schreiben:
Travel = 40 mm

Testgeschwindigkeit ergibt sich aus der Methode
Eine weitere schwache RFQ-Linie ist:
Geschwindigkeit: Verstellbar
Verstellbarkeit ist eine Gerätefunktion. Es ist keine Testbedingung.
Wenn das Labor mit 25 mm/min, 50 mm/min oder einer anderen festgelegten Geschwindigkeit testen muss, geben Sie diese Anforderung direkt an.
Zum Beispiel:
Erforderliche Testgeschwindigkeit: 50 mm/min
Oder, wenn die Bedingung aus einem Testverfahren stammt:
Testgeschwindigkeit: Nach der jeweiligen Kundentestmethode
Dies wird besonders wichtig, wenn die Ergebnisse zwischen Laboren, Lieferanten oder Produktionsstätten verglichen werden.
Die Änderung des Bewegungszustands kann die gemessene Reaktion einer mechanischen Schnittstelle verändern.
Es gibt noch eine weitere Unterscheidung, die es wert ist:
Die Geschwindigkeit der Kraft-Charakterisierung entspricht nicht unbedingt der Haltbarkeits-Zyklus-Rate.
Eine kontrollierte Einfügungskraftmessung kann bei einer Bewegungsbedingung durchgeführt werden, während wiederholtes Zyklieren zur mechanischen Haltbarkeit eine andere verwenden kann.
Wenn beide Funktionen benötigt werden, definieren Sie beide.
Falten Sie sie nicht zu einer einzigen Zeile namens "Test Speed" zusammen.
Die Vorrichtung ist Teil des Messsystems
Die Leuchte wird oft als Zubehör in einer Kaufspezifikation behandelt.
Mechanisch ist es Teil des Tests.
Eine Steckervorrichtung hat drei Aufgaben:
Halten — unerwünschte Probenbewegung verhindern.
Locate — stelle eine wiederholbare Position und Verbindungsachse her.
Nicht eingreifen – vermeiden Sie es, einen mechanischen Zustand zu erzeugen, den der Stecker normalerweise nicht erleben würde.
Der dritte Job ist leicht zu übersehen.
Eine Leuchte muss nicht nur wissen, was sie halten soll. Es muss wissen, was es nicht halten soll.
Stellen Sie sich vor, beide Steckverbinderhälften sind starr geklemmt, ihre Achsen jedoch leicht versetzt.
Während der Koppung können die Gehäuse reiben. Führungsmerkmale können seitlich erzwungen werden. Der Steckverbinder kann möglicherweise nicht mehr seine beabsichtigte Ausrichtung herstellen.
Die Lastzelle zeichnet weiterhin eine Kraft auf.
Das Ergebnis kann sogar sehr wiederholbar sein.
Aber ein Teil dieser Kraft gehört nun zur durch die Fixture erzeugten Fehlausrichtung.
Für die Armaturenkonstruktion geben Sie dem Lieferanten die Steckverbinderzeichnung, Verbindungsrichtung, verfügbare Halteflächen, Gehäusematerial, Kabel- oder Drahtaustrittsrichtung, Verriegelungsposition, Dichtungsposition und alle Merkmale, die während der Koppung frei bleiben müssen.
Wenn der Stecker eigene Führungsfunktionen zur Feststellung der Ausrichtung verwendet, erwähnen Sie das ebenfalls.
Gehen Sie nicht davon aus, dass es automatisch die Messung verbessert, beide Seiten "so starr wie möglich" zu machen.

Peak-Force oder Force-Travel-Curve?
Angenommen, zwei Steckproben erzeugen beide:
Maximale Einfügungskraft: 42 N
Verhalten sie sich mechanisch genauso?
Nicht unbedingt.
Probe A kann durch Kontaktkontakt gleichmäßig aufsteigen und nahezu der vollständigen Kopplung 42 N erreichen.
Probe B kann 42 N viel früher erreichen, weil das Gehäuse an einer Führung oder Leuchte reibt.
Wenn der Testbericht nur einen maximalen Wert enthält, sehen beide Stichproben ähnlich aus.
Die Kraftreisekurven erzählen zwei verschiedene Geschichten.
Der gleiche Spitzenwert beschreibt nicht unbedingt dasselbe Paarungsereignis.
Für manche QC-Anwendungen reichen maximale Einfügungskraft, maximale Austragungskraft und Bestehen/Fehlgeschlagen-Status aus.
Für Entwicklung, Fehlersuche oder detaillierte mechanische Bewertung benötigt das Labor möglicherweise auch:
- Kraft- vs. Verdrängungskurve
- Spitzenposition
- Individuelle Testspuren
- Zyklusvergleich
- Rohdatenexport
Eine Kurve kann helfen, eine Kraftänderung mit einem physikalischen Ereignis im Verbindungspfad in Verbindung zu bringen.
Der wichtige Punkt ist nicht, dass jeder Kunde eine Kurve braucht.
Es ist so, dass die Software- und Datenerfassungsanforderung definiert werden sollte bevor der Tester genannt wird, nicht nach der Installation entdeckt wird.

Kraftmessung und Haltbarkeit sind unterschiedliche Aufgaben
Diese Unterscheidung sollte explizit in einer RFQ zum Connector-Tester gemacht werden.
Ein Krafttester kann verwendet werden, um eine kleine Anzahl kontrollierter Ein- und Rückzugsereignisse zu charakterisieren.
Ein Haltbarkeitssystem muss den Koppelvorgang möglicherweise tausende, zehntausende oder mehr Male wiederholen.
Diese Anforderungen legen unterschiedliche Gewichte auf die Ausrüstung.
Für
Für
Einige Projekte benötigen beides.
Zum Beispiel:
Messen Sie die Ein- und Ausziehkraft am neuen Steckverbinder, schließen Sie 10.000 Verbindungszyklen durch, wiederholen Sie dann die Kraftmessung und vergleichen Sie die Ergebnisse.
Das sollte als kombinierte Anforderung angegeben werden.
Wenn das Hauptziel wiederholte Ein- und Extraktionszyklen ist statt präziser Kraftcharakterisierung, sollte die Anwendung von Anfang an als Haltbarkeitsanforderung behandelt werden, anstatt einfach davon auszugehen, dass es sich um denselben Krafttester handelt, der länger läuft.
Eine nützliche RFQ lautet daher:
Kraftmessung erforderlich: Ja / Nein
Wiederholte Zyklierung erforderlich: Ja / Nein
Anzahl der Zyklen: _____
Kraft während des Zyklus: Ja / Nein
Kraft gemessen vor / nach dem Cycling: Ja / Nein
Wenn elektrische Überwachung wichtig ist
Für einige Steckverbinderprogramme ist das mechanische Ergebnis nur die halbe Frage.
Sie müssen möglicherweise auch wissen, ob die elektrische Leistung während oder nach dem mechanischen Betrieb weiterhin akzeptabel bleibt.
Je nach Projekt könnte das folgende Bestandteile umfassen:
Kontinuität
Unterbrechungserkennung
Kontaktwiderstand
Kundendefinierte elektrische Überwachung
Gehen Sie nicht davon aus, dass eine elektrische Überwachung automatisch mit einem mechanischen Steckerkrafttester enthalten ist.
Wenn du es brauchst, gib es in die RFQ ein.
Zum Beispiel:
Die elektrische Kontinuität muss während des wiederholten Ein- und Extraktionszyklus überwacht werden.
Das sagt dem Lieferanten, dass die Testarchitektur sowohl mechanische Bewegung als auch elektrische Verbindungen berücksichtigen muss.
Wenn keine elektrische Messung erforderlich ist, gibt es keinen Grund, die Systemspezifikation damit zu komplizieren.
Zeichnung, CAD-Datei oder physisches Beispiel?
Eine häufige Beschaffungsfrage ist, wie viele Produktinformationen der Anbieter tatsächlich vor dem Angebot benötigt.
Es gibt keine einheitliche Antwort.
Eine dimensionierte Zeichnung kann ausreichen, wenn
Die Steckverbindergeometrie ist einfach, die Halteflächen sind deutlich und die Verbindungsrichtung ist klar definiert.
Zeichnung + Fotos sind besser, wenn
Das Gehäuse enthält Verriegelungen, Rippen, Drahtausgänge, Dichtungen oder unregelmäßige äußere Geometrie, die allein anhand einer 2D-Zeichnung schwer zu verstehen ist.
Eine physikalische Stichprobe wird stark bevorzugt, wenn
Die Klemmflächen sind unregelmäßig, das Gehäuse flexibel, das Kabel oder der Kabelbaum beeinflusst die Befestigung oder das natürliche Verbindungsverhalten des Steckers ist anhand von Zeichnungen schwer nachzubilden.
CAD-Daten können auch nützlich sein, wenn eine individuelle Vorrichtung der komplexen Formgeometrie folgen muss.
Für vertrauliche Projekte kann eine vereinfachte Schnittstellenzeichnung für ein vorläufiges Angebot ausreichen. Eine detaillierte Armaturentechnik kann erfolgen, sobald die notwendigen Projektinformationen vorliegen.
Eine praktische Regel funktioniert gut:
Je anwendungsspezifischer die Vorrichtung, desto wertvoller wird das physische DUT.
Durchsatz verändert die praktische Konfiguration
Derselbe Steckertest kann fünfmal täglich oder mehrere hundert Mal pro Tag durchgeführt werden.
Die Testmethode ändert sich möglicherweise nicht.
Der Workflow der Geräte wird das wahrscheinlich tun.
Für F&E-Arbeiten mit geringem Volumen kann manuelle Probenpositionierung und gelegentliche Anpassung der Vorrichtung akzeptabel sein.
Für regelmäßige QC- oder Produktionssupporttests können Fixture-Ladezeiten, wiederholbare Positionierung, automatische Rückgabe, Rezeptspeicherung, Datenbenennung, Berichterstattung und Fixture-Wechsel wesentlich wichtiger werden.
Fügen Sie also eine einfache Zeile zur RFQ hinzu:
Erwartetes Volumen: _____ Proben/Tag
Nennen Sie auch, ob die Maschine ein oder mehrere Steckverbindermodelle testet.
Ein Labor, das zwölf Steckverbinderfamilien an einem Tester betreibt, hat ein anderes Fixture-Management-Problem als ein Labor, das auf einen Produktionsstecker spezialisiert ist.
Durchsatz ist daher nicht nur eine Einkaufsstatistik. Es kann beeinflussen, wie das System konfiguriert werden sollte.
Bevor Sie die RFQ senden
Ein Connector Force Tester-RFQ muss keine zwanzigseitige technische Spezifikation werden.
Doch sechs fehlende Elemente führen häufig zu einer weiteren technischen Klärung, bevor eine sinnvolle Konfiguration vorbereitet werden kann.
Keine erwartete Kraft. Wenn du die ungefähre Arbeitskraft kennst, gib sie an. Falls nicht, gib an, dass sie unbekannt ist, anstatt eine Kapazität der Maschine zu schätzen.
Keine DUT-Zeichnung. Die Maschine kann einfach auszuwählen sein, während die Leuchte unmöglich zu definieren ist.
Keine Reiseinformationen. Geben Sie die Steckverbinderbewegung oder Start-/Endpositionen an, nicht nur einen angeforderten Maschinenhub.
Keine Testmethode. Identifizieren Sie den anwendbaren Standard, die Kundenspezifikation, die Zeichnungsanforderung oder die interne SOP.
Keine Fixtur-Information. Zeigen Sie, wie der Stecker gehalten werden kann und welche Merkmale ungehindert bleiben müssen.
Keine Datenverpflichtung. Gib an, ob du Spitzenwerte, Kraftreisekurven, Rohdaten, Bestehen/Nicht-Bestehens-Grenzen oder ein anderes Berichtsformat brauchst.

Umwandlung einer echten RFQ in eine RS-6600A-Konfiguration
Kehren Sie nun zur nützlicheren RFQ von Anfang zurück:
DUT: 24-Positionen-versiegelter Automobilstecker
Test: Vollständige Kopplungs- und Entkopplungskraft
Erwartete Kraft: unter 150Ungefähre Reise: 45 mm
Erforderliche Testgeschwindigkeit: 50 mm/min
Erforderliche Daten: Spitzenkraft und Kraftwegkurve
Tagesvolumen: Ungefähr 40 Steckerpaare
Zeichnung: Verfügbar
An diesem Punkt wird die Konfiguration der Ausrüstung zu einer technischen Übung und nicht mehr zu einer Vermutung.
Die
Die
Die
Die
Die Force-Travel Anforderungen definiert, was erfasst und gemeldet werden muss.
Das
For an ITM-LAB RS-6600A Automatic Insertion and Extraction Force Tester, können diese Anwendungseingaben dann auf die entsprechende Testkonfiguration abgebildet werden.
Die Reihenfolge ist absichtlich:
Connector → Test → Force → Motion → Fixture → Data → Machine
Nicht:
Maschine → versuchen, den Anschluss passend zu machen
Diese Unterscheidung wird immer wichtiger, wenn die Leuchte angepasst wird oder wenn mehrere Steckverbindermodelle dasselbe System teilen müssen.

Eine RFQ für einen besseren Connector Tester startet mit dem Test
Der Käufer muss die Testmaschine nicht entwerfen.
Das ist die Aufgabe des Lieferanten.
Aber der Anbieter benötigt genügend Informationen, um die Messung zu verstehen.
Für die Prüfung der Steckerkraft sind fünf Unterscheidungen besonders nützlich:
Die Maschinenkapazität ist nicht dasselbe wie die Arbeitskraft.
Der Verbindungsweg ist nicht dasselbe wie der Katalog-Maschinenhub.
Eine Leuchte ist Teil des Messsystems, nicht nur eine Möglichkeit, das DUT zu halten.
Die Spitzenkraft ist nicht dasselbe wie das Kraftreiseverhalten.
Kraftcharakterisierung ist nicht dasselbe wie Haltbarkeitscycling.
Definieren Sie diese Punkte, bevor Sie Zitate vergleichen.
Eine geringere oder höhere Maschinenkapazität, eine andere Vorrichtung, eine andere Lastzelle oder eine andere Softwarekonfiguration kann dann im Kontext des tatsächlichen Tests ausgewertet werden, anstatt als isolierte Spezifikationen auf einem Datenblatt.
Und wenn die erwartete Kraft noch unbekannt ist, ist das kein Problem.
Senden Sie die Steckerzeichnung, Testmethode und verfügbare Stichprobeninformationen, anstatt eine Kapazität zu schätzen.
Connector Force Tester RFQ Vorlage
Statt zu senden:
"Bitte nennen Sie einen 50 kg schweren Stecker-Einführungskrafttester."
senden Sie die untenstehenden Informationen.
DUT / Connector: _____
Connector-Modell: _____
Zeichnung: angehängt / Nicht verfügbar
Test erforderlich: _____
Testschnittstelle: Steckerpaar / Kontaktpaar / Terminal / Testanzeige
DUT-Größe: _____ × _____ × _____ mm
Erwartete Normalkraft: _____ N / Unbekannt
Maximale erwartete Kraft: _____ N / Unbekannt
Kopplung / Testweg: _____ mm
Testgeschwindigkeit: _____ mm/min
Standard / Kundenmethode: _____
Riegel / Dichtung / Schloss Präsent: ja / Nein
Maximale Kraft erforderlich: Ja / Nein
Force-Travel-Curve erforderlich: ja / nein
Wiederholtes Zyklieren erforderlich: ja / nein
Erforderliche Zyklen: _____
Elektrische Überwachung erforderlich: ja / nein
Tägliches Testvolumen: _____ Proben/Tag
Physische Stichprobe verfügbar: Ja / Nein
Weitere Anforderungen: _____
Hängen Sie die Steckerzeichnung, die Schnittstellenfotos und die relevante Testspezifikation an, wann immer verfügbar.
Falls Sie den Kraftbereich noch nicht kennen, senden Sie die Steckerinformationen, anstatt die Maschinenkapazität zu schätzen.
Das gibt dem Gerätelieferanten einen viel besseren Ausgangspunkt:
DUT → Force → Travel → Fixture → Load Cell → Motion → Data → Test System
