
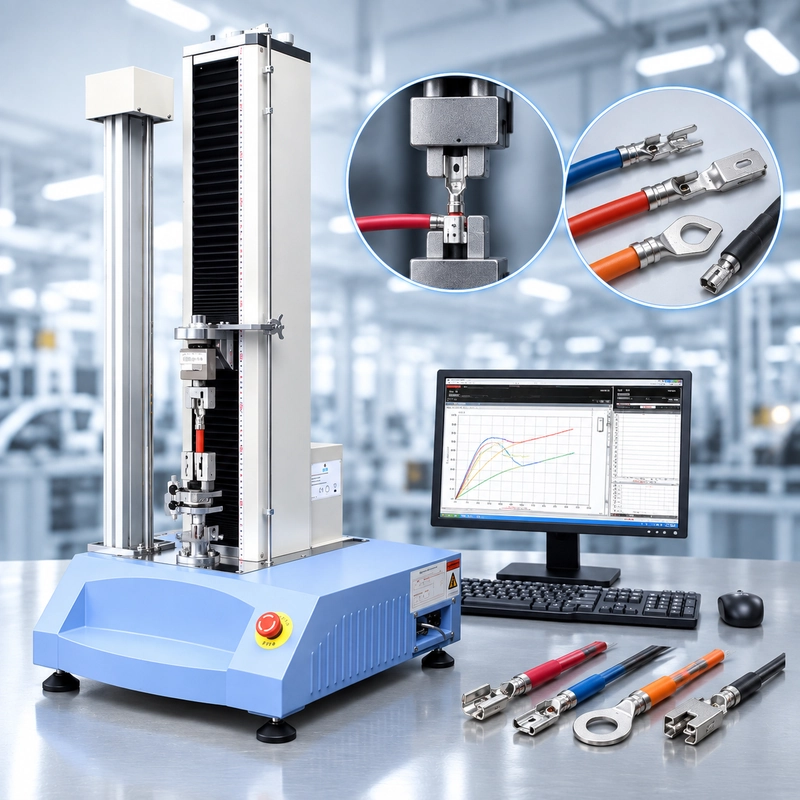
Ein Zulieferer von Automobil-Kabelbäumen benötigt eine Zugkraftstation für 0,35 mm² Signalleitungen, 2,5 mm² Stromkreise und ein Dutzend Terminalfamilien. Die Qualitätskontrolle erwartet etwa 400 Tests pro Tag.
Zunächst klingt das nach einer einfachen Tensile-Machine-Anfrage.
Die maximale Kraft ist leicht zu überprüfen. Die schwierigeren Fragen sind, was um die Maschine herum passiert: Wie viele Terminalgeometrien müssen die Bediener laden, wo ihre normalen Zugkräfte tatsächlich fallen, ob die Proben konsistent zwischen den Bedienern positioniert sind und wie schnell die Station von einer Terminalfamilie zur nächsten wechseln kann, ohne Testvariation hinzuzufügen.
Deshalb sollte ein Auto-Drahtkabel-Ziehtest nicht um eine einzige Zahl wie "500 N erforderlich" geplant werden.
Es sollte um das harness-Programm und dessen QC-Workflow herum geplant werden.
Die Zugkraft des Automobilbaums ist kein einziger Test
Ein fertiger Kabelbaum enthält mehrere mechanische Schnittstellen, die gezogen werden können.
Der Leiter wird an ein Terminal gecrimpt. Der Anschluss ist in einem Steckergehäuse festgehalten. Ein Draht oder Kabel kann durch eine Dehnentlastungsfunktion führen. Zwei Steckverbinderhälften können ebenfalls definierte Anforderungen an das Anpassen oder Entkoppeln haben.
Alle davon können informell als "Pull-Test" beschrieben werden, aber mechanisch unterscheiden sie sich.
| Test Interface | Was wird ausgewertet? | Haupt-Setup-Aspekt |
|---|---|---|
| Draht → Crimp-Anschluss | Mechanische Integrität der gequetschten Verbindung | Sicherungsterminal und Griffleiter |
| Terminal → Gehäuse | Kontaktretention | Support housing und Zugriff auf den Kontakt |
| Draht/Kabel → Dehnungsentlastung | Aufbau-Pull-out-Widerstand | Support-Steckverbinder oder Montage korrekt |
| Stecker → Stecker | Trennung / Entkoppelungsverhalten | Halten Sie beide Steckerhälften auf der vorgesehenen Achse |
Für die Herstellung von Automobil-Kabelbäumen ist das Leiter-zu-Terminal-Ziehen eine gängige QC-Anwendung. Dieser Artikel konzentriert sich auf diese Produktionsumgebung, anstatt jeden Stecker-Pull-Test als dasselbe Verfahren zu behandeln.
Wenn die Anforderung die Mechanik einer einzelnen Leiter-zu-Terminal-Verbindung betrifft, betrachtet unser Crimp Pull Test Guide die Crimp-Befestigungen, den Arbeitskräftebereich und das Versagensverhalten genauer.

Start mit der Programmanforderung, nicht mit einer generischen Force-Tabelle
Einer der einfachsten Fehler bei der Sicherungskontrolle besteht darin, mit einer Suche nach einem universellen Kraftwert zu beginnen.
Ein Qualitätsingenieur gibt ein:
0,5 mm² Drahtziehkraft-Anforderung
und findet schnell Tabellen mit Mindestwerten.
Die Zahl kann nützlich erscheinen. Das bedeutet jedoch nicht, dass es in den Kontrollplan des zu produzierenden Kabelbaums gehört.
Ein Automobilprogramm kann durch eine Kunden- oder OEM-Anforderung, eine Terminalsystemspezifikation, eine Kabelbaumzeichnung, einen internen Steuerungsplan oder eine anwendbare Bauteiltestmethode bestimmt werden. Eine Anforderung, die für eine Endendfamilie verwendet wird, sollte nicht automatisch auf eine andere übertragen werden, da der Leiterquerschnitt zufällig ähnlich ist.
IEC 60352-2 adressiert beispielsweise lötlose, gecrimpte Verbindungen innerhalb ihres definierten Bereichs. Automobilprogramme können auch kundenspezifische, OEM- oder branchenspezifische Anforderungen verwenden. Das Regelungsdokument muss daher für die tatsächlich getestete Verbindung bestätigt werden.
Es gibt eine praktische Unterscheidung, die es wert ist, klarzuhalten:
Die Testmethode definiert, wie die Probe getestet wird. Die Produktanforderung definiert, was diese Verbindung erreichen muss.
Sie stammen möglicherweise nicht aus demselben Dokument.
Bevor Sie eine Zugkraftstation konfigurieren, stellen Sie die Kette her:
Fahrzeug-/Kundenprogramm → Kabel- oder Steckverbinderanforderung → Draht + Terminalkombination → anwendbare Testmethode → QC-Grenze
Das ist sicherer, als mit einer generischen Drahtgröße-gegen-Kraft-Tabelle zu beginnen und rückwärts zu arbeiten.

Ein übergebenes Ergebnis kann Prozessdrift weiterhin verbergen
Ein Pull-Test wird oft als einfache Entscheidung behandelt:
BESTANDEN / DURCHGEFALLEN
Diese Entscheidung ist notwendig, aber eine Abfolge von Produktionsergebnissen kann eine zweite Geschichte erzählen.
Betrachten Sie eine Terminalfamilie, die normalerweise Ergebnisse liefert wie:
96 / 98 / 94 / 101 / 97 / 95 N
Später beginnt derselbe Prozess mit der Ausgabe:
91 / 88 / 84 / 81 / 78 / 76 N
Angenommen, rein zur Veranschaulichung, dass das angegebene Minimum 70 N beträgt.
Jedes Exemplar besteht noch.
Der Trend ist dennoch schwer zu ignorieren.
Ein Qualitätsingenieur hat nun einen Grund, den Prozess zu untersuchen, bevor er darauf wartet, dass das erste Exemplar die Ablehnungsgrenze überschreitet.
Der Pull-Test kann die eigentliche Ursache nicht identifizieren. Es ist nicht bekannt, ob die Änderung durch Krimphöhe, Streifenlänge, Leiterposition, beschädigte Stränge, Anschluss Zuführung, Werkzeugzustand oder Materialvariation verursacht wurde.
Was angezeigt werden kann, ist, dass sich die mechanische Ausgabe des Prozesses bewegt hat.
Ein einzelnes Ergebnis beantwortet:
Hat dieses Exemplar die Anforderungen erfüllt?
Eine Abfolge von Ergebnissen kann eine weitere Frage aufwerfen:
Funktioniert dieser Prozess immer noch wie gewohnt?
Für eine Automobil-Kabelleitung, die eine große Anzahl von gequetschten Verbindungen erzeugt, kann diese zweite Frage genauso wertvoll sein wie die individuelle Bestehen/Nicht-Bestehen-Entscheidung.

Pull Force ergibt mehr Sinn beim Lesen mit dem Crimp-Prozess
Zugkraft sollte nicht alles über die Qualität der Crimps erklären.
Es handelt sich um eine destruktive mechanische Kontrolle. Sie zeigt dem Ingenieur, wie sich die fertige Verbindung beim Laden verhalten hat, erklärt aber nicht direkt, warum die Verbindung so war.
Angenommen, die durchschnittliche Zugkraft nimmt über mehrere Produktionsstücke ab. Die nächste Untersuchung kann Crimphöhe, Streifenlänge, Leiterposition, Strangzustand, Terminalposition und Werkzeugzustand umfassen.
Umgekehrt kann die eindimensionale Prozessprüfung innerhalb ihrer Kontrollgrenzen bleiben, während sich ein mechanischer Trend zu bewegen beginnt.
Keine der Beobachtungen ersetzt automatisch die andere.
Deshalb werden Produktions-Pull-Force-Daten nützlicher, wenn sie zusammen mit relevanten Crimp-Prozess-Informationen interpretiert werden können. Ein stabiler Steuerungsplan kann mechanische Tests mit Dimensions-, visuellen und Prozesskontrollen kombinieren, die dem Kabelbaumprogramm entsprechen.
Der Pull-Test ist ein Fenster in den Prozess, nicht in den gesamten Prozess selbst.
Das ist auch ein Grund, sinnvolle Testaufzeichnungen zu behalten, anstatt jede Messung auf einen grünen PASS-Indikator zu reduzieren.
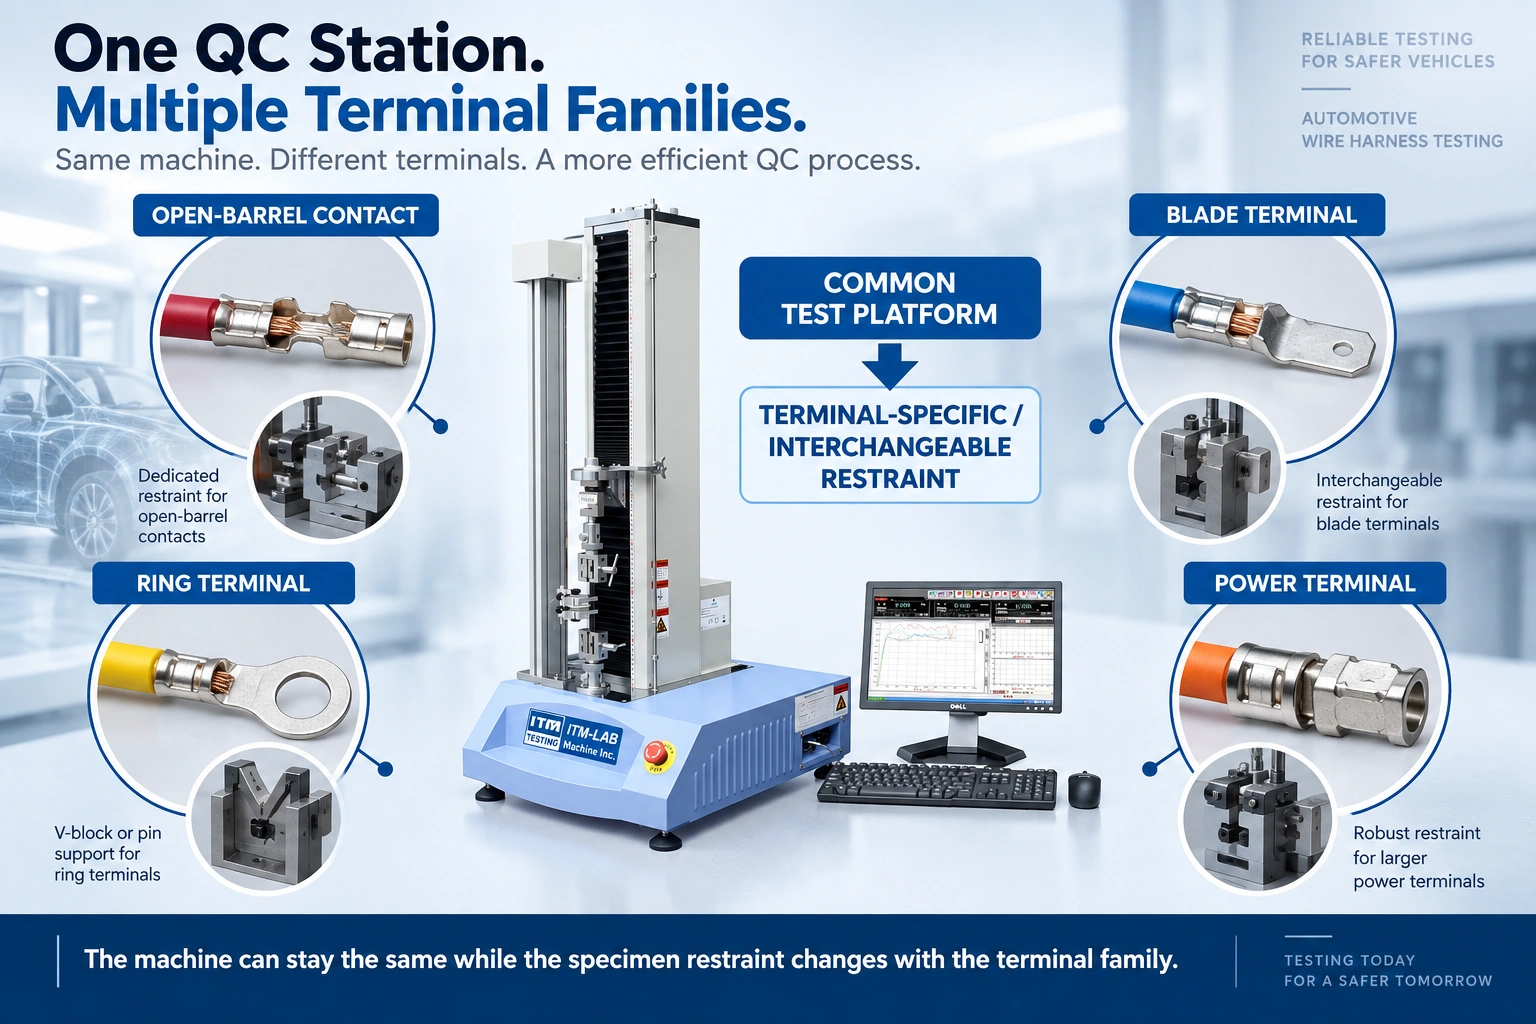
Eine QC-Station, viele Endfamilien
Ein Entwicklungslabor, das ein Terminal testet, kann alles rund um dieses Terminal optimieren.
Eine Kabelbaumanlage hat ein anderes Problem.
Die gleiche QC-Station kann morgens kleine offene Kontakte, später in der Schicht Ringanschlüsse und größere Stromanschlüsse aus einem anderen Kabelbaumprogramm erhalten.
Der Zugrahmen muss sich nicht unbedingt ändern.
Die terminale Beschränkung tut dies oft.
Ein Ringterminal kann mit einem entsprechenden Pin platziert werden. Ein kleiner Kontakt kann eine geschlitzte Sicherung erfordern. Ein Klingenterminal benötigt einen Halter, der zu seiner Geometrie passt. Größere Verbindungen erfordern möglicherweise eine andere Fixierung und einen anderen Wirkungsbereich.
Zwölf Terminalfamilien bedeuten nicht automatisch zwölf völlig unabhängige Fixtur-Baugruppen.
Während der Vorrichtungsplanung können ähnliche Terminalgeometrien überprüft werden, um festzustellen, ob sie einen Vorrichtungskörper, ein Befestigungskonzept oder einen austauschbaren Einsatz teilen können. Das Ziel ist nicht, jedes Produkt zu einer "universellen" Leuchte zu zwingen. Es dient dazu, unnötige Umstellungen zu vermeiden und jedes Terminal wiederholt zu lokalisieren.
Dies ändert die Gerätefrage von:
Welche Maschine kann dieses Terminal abrufen?
to:
Wie viele Terminalfamilien muss diese Station unterstützen, und wie schnell können Betreiber zwischen ihnen wechseln, ohne die Testbedingungen zu ändern?
Für eine Entwicklungsbank sind ein paar zusätzliche Sekunden der Fixtur-Einstellung möglicherweise nicht relevant.
Mit mehreren hundert Exemplaren pro Tag tun sie das.
Warum die Operator-Einrichtung das Ergebnis verändert
Operator A setzt das Terminal vollständig an den Leuchtanschluss.
Operator B lässt das nächste Exemplar etwas vorne.
Ein Draht verläuft senkrecht in den Griff. Ein anderer tritt in einem kleinen Schräg ein. Ein Operator lässt eine konsistente freie Länge; Ein anderer greift näher am Terminal, wenn das verfügbare Kabel kurz ist.
Keine dieser Unterschiede wirkt auf der Werkstattfläche.
Gemeinsam können sie die Streuung in den Testdaten verbreitern.
Wiederholbarkeit ist daher teilweise eine Eigenschaft des kraftmessenden Systems und teilweise eine Eigenschaft von
Das Terminal sollte befestigt werden, ohne eine unbeabsichtigte Biegung zu verursachen. Der Leiter sollte der vorgesehenen Zugachse folgen. Der Drahtgriff benötigt genug Haltkraft, um ein Ausrutschen zu verhindern, ohne einen vorzeitigen Bruch am Kiefer zu verursachen.
Für wiederholte Produktionstests sollte die Vorrichtung dem Bediener auch helfen, die gewünschte Position zu finden, anstatt sich ausschließlich auf Erfahrung zu verlassen.
Das kann eine positive Sitzposition, einen passenden Schlitz oder Einsatz, einen leichteren Zugang um das Terminal oder eine wiederholbare Möglichkeit zur Festlegung der freien Drahtlänge bedeuten.
Wenn ein unerwartet niedriger Wert auftaucht, verdient das Exemplar eine Untersuchung, bevor jemand mit der Anpassung des Crimpvorgangs beginnt.
Hat der Leiter vom Terminal gezogen? Ist das Kabel gerissen? Hat er sich im Griff bewegt? Hat sich das Terminal gedreht? War der Zug sichtbar außer der Achse?
Ein durch Grip-Slip erzeugter Wert ist ein Test-Setup-Problem und kein Hinweis auf eine schwache Produktionscrimp.

Eine Teststation kann mehr als einen nützlichen Kraftbereich haben
Maschinenkapazität beantwortet eine Frage:
Kann der Rahmen genug Kraft ausüben?
Es beantwortet ein anderes nicht vollständig:
Ist das die richtige Messkonfiguration für alles, was wir testen?
Betrachten Sie ein Harness-Labor, das mehrere Verbindungsfamilien abdeckt. Nur für die Ausrüstungsplanung stellen Sie sich folgende Arbeitsbereiche vor:
| Produktgruppe | Illustrative Erwartete Arbeitskraft |
|---|---|
| Kleinsignalterminals | 50–100 N |
| Medium-Terminalfamilie | 150–300 N |
| Größere Verbindung | 400–800 N |
Dies sind
Angenommen, die meisten täglichen Stichproben liegen unter 150 N, während eine viel kleinere Gruppe mehrere Male höher arbeitet.
Die Auswahl des Messsystems ausschließlich rund um das größte Exemplar kann übersehen, wo der Großteil des Arbeitstages tatsächlich verbracht wird.
Eine bessere Diskussion umfasst die geringste Kraft, den normalen Arbeitsbereich für jede Endfamilie, die höchste erwartete tatsächliche Kraft und die Anzahl der in jedem Bereich durchgeführten Tests.
Je nach Verteilung kann das Labor bewerten, ob eine Lastzellenkonfiguration geeignet ist oder ob unterschiedliche Messbereiche berücksichtigt werden sollten.
Die nützliche Eingabe hier ist die

Bei 500 Tests pro Tag wird die Probenbehandlung Teil der Spezifikation
Eine Teststation, die zwanzigmal täglich genutzt wird, kann einige umständliche Schritte tolerieren.
Bei fünfhundert Tests pro Tag werden dieselben Schritte zur Produktionszeit.
Ein vollständiger Zyklus umfasst mehr als nur die Querkopfbewegung:
Probe identifizieren → Belastungsterminal → Draht greifen und ausrichten → Test durchführen → Probe entfernen → Ergebnis klassifizieren → Daten aufzeichnen
Stellen Sie sich vor, Laden und Positionieren benötigen 30 Sekunden pro Probe.
Über 500 Tests hinweg entspricht das allein mehr als vier Stunden Bearbeitung.
Verkürzt der Prozess um nur 10 Sekunden pro Probe und etwa
Deshalb ist eine einfache Erhöhung der Testgeschwindigkeit nicht immer der effektivste Weg, um den Durchsatz zu steigern.
In der QC mit hohem Volumen können praktische Vorteile durch einfacheren Terminalzugang, schnellere Fixturwechsel, wiederholbare Positionierung, bequeme Griffbedienung und weniger manuelle Ergebnishandhabung erzielt werden.
Das beste Produktionssetup ist nicht unbedingt das, das am schnellsten läuft.
Es ist derjenige, der unnötige Arbeit aus dem gesamten Testzyklus entfernt, ohne die Testbedingung zu beeinträchtigen.

Konfiguration des RS-8010A für Automotive Harness QC
Für viele Anwendungen von Automobil-Drahtkabelbäumen sind die beteiligten Kräfte im Vergleich zu strukturellen Zugtests relativ gering.
The ITM-LAB RS-8010A Servo Control Universal Testing Machine, verfügbar in Kapazitäten von 50 N bis 5 kN, ist daher eine Plattform zur Bewertung für viele Endpunkte und zur Nutzung von Zugkraft Anwendungen.
Die Angabe des Maschinenmodells allein definiert jedoch nicht das Testsystem.
Für eine Leiter-zu-Terminal-Anwendung kann die Konfiguration eine geeignete Lastzelle mit einem Drahtgrip und einer an die Terminalgeometrie angepassten Sicherung kombinieren. Auch der verfügbare Testraum und die Reise müssen dem Exemplar entsprechen.
Wo mehrere Endgerätefamilien sich dieselbe Station teilen, sollten der Zugang zu den Fixturen und der Wechsel gleichzeitig mit der Kraftreichweite berücksichtigt werden.
Benötigte Daten können ebenfalls variieren.
Eine Produktionsstation benötigt möglicherweise hauptsächlich Informationen zur Spitzenkraft und zum Bestehen/Nichtbestehen. Entwicklung, Prozessvalidierung oder Fehlerbehebung können davon profitieren, die Kraftverschiebungskurve und das beobachtete Fehlerverhalten beizubehalten.
Zum Beispiel:
Terminal A — 96 N — PASS — Leiter-Ausziehung
enthält mehr diagnostische Informationen als:
Terminal A — PASS
Das bedeutet nicht, dass jede Kabelbaumleitung ein komplexes Datensystem benötigt. Das bedeutet, dass der erforderliche Ausgang definiert werden sollte, bevor die Station konfiguriert wird.
Für eine QC-Station mit geringer Kraft kann der RS-8010A zusammen mit der entsprechenden
A Real Automotive Harness RFQ
Betrachten Sie diese Anfrage:
| Anforderung | Kundeninformationen |
|---|---|
| Anwendung | Automobil-Drahtkabel-Produktions-QC |
| Drahtgrößen | 0,35 / 0,5 / 0,75 / 1,5 / 2,5 mm² |
| Terminal Families | 12 |
| Tägliches Testvolumen | 350–500 Exemplare |
| Erforderliche Ausgabe | Spitzenkraft + bestanden/nicht bestanden |
| Anforderung | Kundenspezifikation |
| Bevorzugtes Setup | One-Teststation |
Es gibt genügend Informationen, um die Anwendung zu verstehen.
Es gibt noch nicht genug, um die Station richtig zu konfigurieren.
Das nächste nützliche Dokument ist oft keine weitere Maschinenspezifikation.
Es handelt sich um die
| Terminal PN | Drahtgröße | Minimum Requirement | Erwartete Arbeitskraft | Tests / Day | Zeichnung / Stichprobe |
|---|---|---|---|---|---|
| T-001 | 0,35 mm² | Kundenspezifikation | Zur Bestätigung | 120 | Verfügbar |
| T-002 | 0,50 mm² | Kundenspezifikation | Zur Bestätigung | 180 | Verfügbar |
| T-003 | 1,50 mm² | Kundenspezifikation | Zur Bestätigung | 80 | Verfügbar |
| T-004 | 2,50 mm² | Kundenspezifikation | Zur Bestätigung | 40 | Verfügbar |
Jetzt wird die Diskussion über Geräte viel konkreter.
Wenn die meisten Terminalfamilien ein ähnliches Verhalten mit niedriger Kraft aufweisen, während nur wenige wesentlich höhere Kräfte benötigen, kann die Load-Cell-Strategie um diese Verteilung herum berechnet werden.
Wenn mehrere Anschlüsse eine ähnliche Geometrie haben, kann die Fixierungsstrategie für gemeinsame Bauteile oder austauschbare Einsätze überprüft werden.
Und wenn erwartet wird, dass die Station täglich 500 Proben verarbeitet, werden Laden, Fixturumstellung und Datenverarbeitung messbare Bestandteile des Projekts.
Das sind die Informationen, die benötigt werden, um von einem generischen Pull-Tester zu einer nützlichen Produktionsteststation zu wechseln.
Was vor der Anforderung eines Harness-Pull-Force-Systems gesendet werden sollte
Für ein neues Automobil-Kabelbaumprojekt sollten die Informationen bereitgestellt werden, die die Produktionsanwendung definieren, und nicht nur die maximale Maschinenkapazität.
Die nützlichsten Eingaben sind:
- Drahtgrößen und Leitertypen;
- terminale Teilenummern;
- terminale Zeichnungen oder fertige Proben;
- anwendbare Kunden-/OEM-/Produktanforderung;
- anwendbare Testmethode;
- minimale spezifizierte Kraft;
- erwarteter tatsächlicher Arbeitskraftbereich;
- erforderliche Testgeschwindigkeit;
- Anzahl der Endfamilien;
- ungefähre Tests pro Tag;
- erforderliche Testausgabe und Rückverfolgbarkeit.
Wenn mehrere Terminals die Station teilen, ist eine Tabelle mit Terminal-Teilenummer, Drahtgröße, angegebenes Minimum, erwartete Arbeitskraft und Tagesmenge besonders nützlich.
Physische Terminals oder fertige Crimpproben sind bei der Bewertung der Fixierung wertvoll. Die Vorrichtungsgeometrie kann nicht zuverlässig allein anhand eines Kraftwerts bestimmt werden.
Automotive Wire Harness Pull Force Test System Auswahl-Roadmap

Automotive Wire Harness Pull Force Testing FAQ
Welche Zugkraft-Tests werden für Autodrahtkabelbäume verwendet?
"Pull force" kann sich auf mehrere mechanische Schnittstellen beziehen, darunter die Klemmfestigkeit von Leiter zu Terminal, die Klemmbindung in einem Steckverbindergehäuse sowie Deugnungs- oder Baugruppe-Ausziehtests. Die Verbindungs- oder Entkopplungskraft ist eine andere mechanische Messung.
Die Schnittstelle sollte daher vor der Auswahl der Vorrichtung oder des Testverfahrens identifiziert werden.
Ist ein Kabel-Zug-Test dasselbe wie ein Crimp-Pull-Test?
Nicht unbedingt.
Ein Crimp-Pull-Test belastet speziell die Verbindung zwischen Leiter und Terminal. Drahtkabel-Pull-Tests sind eine umfassendere Beschreibung und können auch andere mechanische Schnittstellen innerhalb der Baugruppe umfassen.
Für die Qualitätskontrolle von Produktionscrimps ist die Verbindung von Leiter zu Terminal typischerweise die interessierende Schnittstelle.
Wie viel Zugkraft sollte ein Automobilterminal aushalten?
Es gibt keinen einzelnen Kraftwert, der für jedes Automobilterminal einer bestimmten Drahtgröße gilt.
Die Akzeptanzanforderung sollte aus der Spezifikation stammen, die den tatsächlichen Leiter, den Anschluss und das Kabelbaumprogramm regelt. Eine generische Online-Force-Tabelle sollte diese Anforderung nicht ersetzen, ohne deren Anwendbarkeit bestätigt zu haben.
Kann eine Zugkraft zur Überwachung der Crimp-Qualität eingesetzt werden?
Ja, Pull-Force-Daten können nützliche mechanische Qualitätskontrollinformationen liefern und Veränderungen im Prozessverhalten im Laufe der Zeit aufzeigen.
Es identifiziert die eigentliche Ursache einer Änderung nicht allein. Unerwartete Trends müssen möglicherweise zusammen mit Crimphöhe, Leiterposition, Strangzustand, Terminalposition, Werkzeugzustand und weiteren relevanten Prozessinformationen untersucht werden.
Warum erzielen verschiedene Operatoren manchmal unterschiedliche Pull-Force-Ergebnisse?
Unterschiede in der Terminalbesetzung, der Position des Drahtgriffs, der Länge des freien Probens, der Terminalrotation und der Ausrichtung der Zugachse können zu Variationen führen.
Eine Produktionsvorrichtung sollte die beabsichtigte Probenposition so reprodierbar wie möglich machen, sodass das Ergebnis weniger von der individuellen Bedienertechnik abhängt.
Wie wähle ich eine Load Cell für den Harness-Pull-Test in Fahrzeugen aus?
Starte mit dem erwarteten tatsächlichen Arbeitskraftbereich und nicht nur mit dem Mindestakzeptanzwert oder der maximalen Bildkapazität.
Für eine Station mit mehreren Endfamilien wird die erwartete Kraftspanne und die Tagesmenge für jede Familie abgebildet. Dies hilft zu bestimmen, wo die meisten Messungen stattfinden und ob ein Lastzellenbereich für das gesamte Programm geeignet ist.
Welche Informationen werden benötigt, um eine Auto-Kabel-Zieh-Testmaschine auszuwählen?
Bereitstellung der Drahtgrößen, Leitertypen, Klemmteilenummern oder -zeichnungen, anwendbare Prüfanforderungen, festgelegte Mindestkräfte, erwartete tatsächliche Kraftbereiche, Testgeschwindigkeit, Anzahl der Terminalfamilien und tägliches Probenvolumen.
Fertige Crimpproben sind besonders nützlich, wenn die Terminalvorrichtung bewertet werden muss.
Einen besseren Kabel-QC-Station bauen
Der einfachste Teil eines Auto-Drahtkabel-Zug-Testprojekts ist oft die Bestätigung, dass der Zugrahmen genügend Kapazität hat.
Die Produktionsdetails bestimmen, ob die Station nach Hunderten von Proben, mehreren Terminalwechseln und mehreren Betreibern noch gut funktioniert.
Ein nützliches System muss die tatsächlich hergestellten Terminalfamilien berücksichtigen, ihre tatsächlichen Zugkräfte messen, Proben konsistent halten und das erforderliche Probenvolumen durchlaufen, ohne dass die Probenbelastung zum Engpass wird.
Die resultierenden Daten sollten ebenfalls nützlich sein. Ein einzelnes PASS-Ergebnis bestätigt ein Exemplar. Ein sich ändernder Zugkrafttrend kann dem Qualitätsteam einen früheren Anlass geben, den Produktionsprozess zu inspizieren.
Für viele Anwendungen mit niedrigerer Kraft im Automobilterminal ist der ITM-LAB RS-8010A, verfügbar ab 50 N bis 5 kN, als Testplattform dienen kann. Die endgültige Konfiguration hängt weiterhin von der Lastzelle, dem Drahtgriff, der Terminalbegrenzung, dem verfügbaren Testraum, der anwendbaren Testmethode und dem Produktionsablauf ab.
Wenn Sie eine QC-Station für Automobil-Kabelbäume planen, senden Sie ITM-LAB Ihre
Mit diesen Details kann ITM-LAB den
