
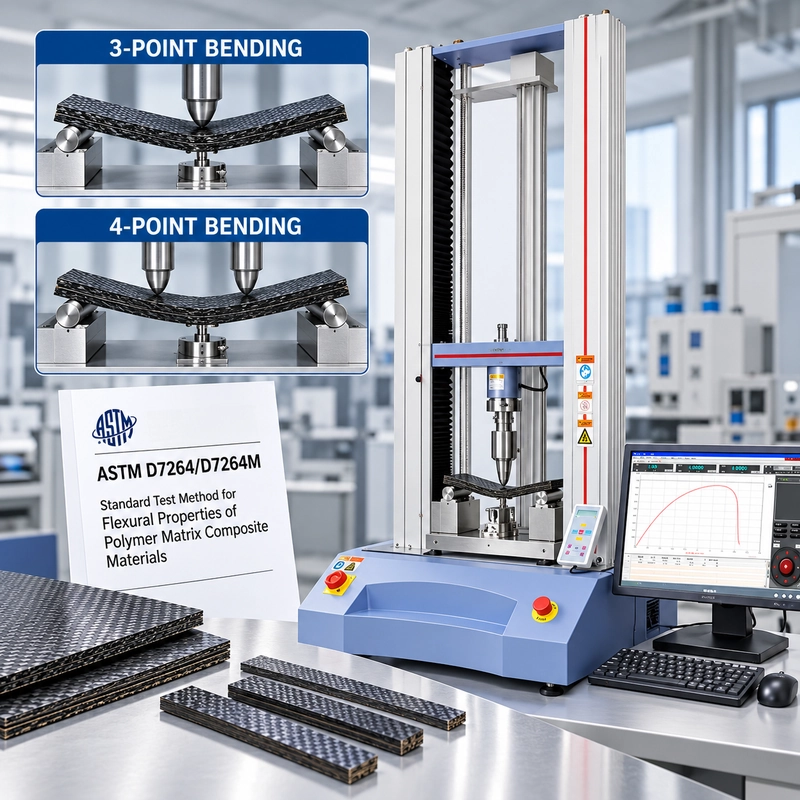
Zwei CFRP-Gutscheine stammen vom selben Laminatpanel. Beide sind 4 mm dick.
Einer wird über eine 64 mm Stützspannweite getestet. Das andere über 128 mm.
Dasselbe Material. Gleiche Dicke. Gleiche universelle Testmaschine.
Sollte die berichtete Biegefestigkeit gleich sein?
Nicht unbedingt.
Bei ASTM D7264 Verbund-Flexuraltests ist die Spannweite Teil des Tests – nicht nur eine Fixtur-Einstellung. Ändert man die Belastungsgeometrie oder das Verhältnis zwischen Spannweite und Dicke, ändert man den Spannungszustand im Coupon. Ändere die Messung der Durchbiegung, und du kannst das Steifigkeitsergebnis ändern. Ignoriert man, wo die Probe tatsächlich versagt hat, und ein perfekt sauberer Spitze auf der Kraftkurve kann irreführend sein.
Deshalb beginnt die Einrichtung von ASTM D7264 mit dem Coupon, nicht mit der Maschine.
ASTM D7264/D7264M behandelt die Biegeeigenschaften von Polymermatrix-Verbundwerkstoffen, insbesondere kontinuierlich faserverstärkter Werkstoffe. Das aktuelle ASTM D7264/D7264M-26 umfasst zwei Konfigurationen: Verfahren A verwendet Dreipunktbelastung und Verfahren B Vierpunktbelastung. Es wird ein standardmäßiges Spannweiten-zu-Dicke-Verhältnis von 32:1 verwendet, was einer der wichtigen Unterschiede zwischen dieser Methode und gängigen Kunststoffbiegmethoden wie ASTM D790 und ASTM D6272 ist.
Dieser Leitfaden konzentriert sich darauf, was diese Anforderungen an der Testbank bedeuten: wie die Lademethode die Probenreaktion verändert, warum 32:1 wichtig ist, welcher Ausfallort Ihnen sagen kann, woher die Durchbiegungszahl kommt und wie man die Couponanforderungen in eine praktische UTM- und Fixturkonfiguration umwandelt.
Was passiert eigentlich im Inneren des Laminats?
Ein Biegetest sieht von außen einfach aus.
Der Gutschein sitzt auf zwei Stützen. Der Querkopf bewegt sich. Das Exemplar biegt sich.
Im Inneren des Laminats ist die Situation komplizierter.
Wenn sich der Balken biegt, wird eine Außenfläche hauptsächlich unter Druck gesetzt, während die gegenüberliegende Fläche hauptsächlich unter Spannung steht. Zwischen ihnen liegt die neutrale Achse. Querquere Scherspannungen entwickeln sich ebenfalls durch die Dicke.
Für ein homogenes Material bietet die Balkentheorie eine praktische Möglichkeit, diese Spannungsverteilung zu beschreiben. Bei einem laminierten Verbundstoff hingegen ist das Material selbst gerichtet und geschichtet.
Fasern tragen möglicherweise den Großteil der Längslast. Die Matrix überträgt Spannung und unterstützt die Verstärkung. Schnittstellen zwischen den Lagen führen zu einem weiteren möglichen Schadenspfad.
Der Gutschein hat also nicht nur eine Möglichkeit zu scheitern.
Eine CFRP-Probe kann an einer Seite Zugfaserbruch, Kompressionsschäden an der anderen, Delamination zwischen Lagen oder scherbedingte Schäden durch das Laminat entwickeln. Lokaler Kontakt unter der Lastnase kann einen ganz anderen Versagensmechanismus einführen.
Das ist der erste Grund, warum die höchste vom UTM aufgezeichnete Kraft niemals isoliert interpretiert werden sollte.

ASTM D7264 Verfahren A vs. Verfahren B
ASTM D7264 gibt dem Labor zwei Ladeanordnungen.
Prozedur A ist das Dreipunktbiegen.
Das Exemplar wird an zwei Stellen getragen und von einer Nase in der Mitte der Spannweite belastet.
Prozedur B ist das Vierpunktbiegen.
Das Exemplar sitzt erneut auf zwei äußeren Stützen, aber durch zwei Ladenasen wird Kraft erzeugt. Für D7264 beträgt der Abstand zwischen diesen Ladepunkten die Hälfte der Tragweite.
Es sind nicht einfach zwei Spielvarianten, um die gleiche Anzahl zu erreichen.
Dreipunktbiegung konzentriert das maximale Moment
Bei einer einzelnen Mittellastnase tritt das maximale Biegemoment im Zentrum auf.
Das bedeutet, dass die am stärksten belastete Region stark um eine Position lokalisiert ist.
Wenn sich der schwächste signifikante Defekt des Laminats irgendwo anders auf dem Gutschein befindet, kann dieser Defekt nie das gleiche maximale Biegemoment erleben.
Vierpunktbiegung legt einen größeren Bereich frei
Zwischen den beiden Ladenasen in der Vierpunktkonfiguration erfährt das Exemplar einen Bereich mit maximalem Biegemoment.
Das setzt eine größere Materiallänge den starksten Biegungsbedingungen aus.
Für Verbundwerkstoffe ist dieser Unterschied wichtig.
Hohlräume, lokale Faserwellen, harzreiche Bereiche, Sperrholzdefekte und andere Materialvariationen treten nicht praktisch genau in der Mitte jedes Coupons auf. Ein größerer, stark belasteter Bereich gibt Defekten über einem größeren Teil des Exemplars die Möglichkeit, das Versagen zu beeinflussen.
Das macht Verfahren B nicht automatisch "besser".
Das macht es anders.
ASTM stellt fest, dass Verfahren A und Verfahren B leicht unterschiedliche Immobilienwerte erzeugen können. Wenn die Ergebnisse verglichen werden, sollte daher während des gesamten Vergleichs dasselbe Verfahren angewendet werden.
Wenn eine Kundenzeichnung Verfahren A angibt, verwenden Sie Verfahren A.
Wenn ein internes F&E-Programm eine Wahl hat, dokumentieren Sie das gewählte Verfahren und halten Sie es zwischen Materialien, Chargen und Konditionierungsgruppen konsistent.

Das 32:1-Verhältnis erfüllt seinen Zweck
Für die Standardkonfiguration ASTM D7264:
Trägerspannweite / Probendicke = 32:1
oder:
L = 32 Stunden
wobei:
L = Stützspanne
h = Probendicke
ASTM identifiziert dieses Verhältnis von 32:1 als eine der Unterscheidungen zwischen D7264 und ASTM D790/D6272, wobei ein Standard-Spannweiten-zu-Dicke-Verhältnis von 16:1 verwendet wird. D7264 ist zur Bewertung des Langbalken-Biegeverhaltens gedacht, während ASTM D2344/D2344M die Kurzbalkenfestigkeit behandelt.
Warum ist das wichtig?
Denn Biegen und Scheren tragen nicht an jeder Spannweite gleichermaßen bei.
Verringert man die Spannweite relativ zur Probendicke, wird die Querschere bedeutender. Vergrößert man die relative Spannweite, wird die Reaktion stärker von Biegungen dominiert.
Dies ist besonders wichtig bei laminierten Verbundwerkstoffen, da ein interlaminarer Scherbruch auftreten kann, bevor die äußeren Fasern den Biegezustand erreichen, den der Test untersuchen sollte.
Wenn ein Bediener also die Stützen einstellt, bedeutet diese Einstellung nicht nur, dass der Gutschein passt.
Es definiert einen Teil der mechanischen Testbedingung.
Ein kurzes Beispiel
Für ein 2-mm-Laminat:
32 × 2 = 64 mm
Für ein 4-mm-Laminat:
32 × 4 = 128 mm
Für ein 6 mm Laminat:
32 × 6 = 192 mm
Dieser einfache Fortschritt sagt uns auch etwas über die Auswahl der Ausrüstung aus.
Wenn ein Labor plant, Kuppels von 2 bis 6 mm Dicke zu testen, muss die Biegevorrichtung die entsprechenden Stützspanen aufnehmen. Eine Vorrichtung, die physisch bei 100 mm endet, kann für die 2-mm-Probe durchaus geeignet sein und für die 4-mm- und 6-mm-Proben unter derselben 32:1-Bedingung ungeeignet.
Wenn ein Lieferant nur erhält:
"Wir brauchen eine ASTM D7264-Leuchte."
Es gibt immer noch nicht genügend Informationen, um die Leuchte korrekt zu konfigurieren.
Mindestens wollen wir wissen, welche Exemplare hineinkommen.
Ein 4-mm-CFRP-Coupon: Funktionierendes Beispiel
Betrachten Sie einen rechteckigen CFRP-Gutschein, der mit Verfahren A getestet wird.
Zur Veranschaulichung nehmen wir an:
Breite, b = 13,0 mm
Dicke, h = 4,00 mm
Spannweite, L = 128 mm
Spitzenlast, P = 1.200 N
Für ein rechteckiges Exemplar bei Dreipunktbiegung nimmt die Biegespannungsbeziehung der äußeren Oberfläche die vertraute Form an:
σf = 3PL / 2bh²
Ersetzen der Beispielwerte:
σf = (3 × 1.200 × 128) / (2 × 13 × 4²)
was ungefähr ergibt:
σf = 1.108 MPa
oder:
1.11 GPa
Diese Zahl ist nützlich, aber die Berechnung offenbart noch etwas, das leicht übersehen werden kann.
Schau dir den Nenner an:
h²
Die Dicke ist quadriert.
Angenommen,das tatsächliche Exemplar ist 4,00 mm dick, aber 4,10 mm werden in die Berechnung eingegeben.
Alles andere bleibt gleich.
Verwendung von 4,10 mm:
σf ≈ 1.054 MPa
Die gemeldete Spannung hat sich von ungefähr wie folgt verschoben:
1.108 MPa → 1.054 MPa
ein Unterschied von etwa 4,9 %.
An der Maschine hat sich nichts verändert.
Bei der Spitzenkraft änderte sich nichts.
AmLaminat hat sich nichts geändert.
Nur der Dickewert änderte sich um 0,10 mm.
Deshalb würden wir einen D7264-Bericht nicht allein auf der nominalen Ziehdicke basieren. Missen Sie den Gutschein gemäß der Methode und halten Sie die Maßmessungspraxis während des gesamten Vergleichs konsistent.
Für dünne Verbundlaminate ist die Probenmetrologie Teil des mechanischen Tests.
Die Faserrichtung kann die Antwort vor Beginn des Tests verändern
Zwei Coupons können identische äußere Abmessungen haben und dennoch mechanisch sehr unterschiedliche Materialsysteme repräsentieren.
Betrachten Sie ein unidirektionales Laminat.
Ein Probe, das hauptsächlich entlang der Faserrichtung geschnitten wird, und eines, das quer zu ihr geschnitten wird, tragen die Biegelast nicht auf die gleiche Weise.
Das gleiche Problem tritt bei komplexeren Layups auf.
Ein [0°]-dominiertes Laminat, ein [90°]-dominiertes Laminat, eine Kreuzlagkonstruktion und ein quasi-isotropes Laminat sollten nicht als austauschbar behandelt werden, nur weil alle vier Coupons aus "CFRP" hergestellt sind.
Deshalb sollte ein nützlicher zusammengesetzter Testbericht genügend Informationen bewahren, um zu erkennen, was tatsächlich getestet wurde.
DieMaterialbezeichnung allein reicht möglicherweise nicht aus.
Je nach Programm können nützliche Informationen die Laminatkonstruktion, Layup-Bezeichnung, Probenorientierung relativ zum Panel, Dicke, Breite, Konditionierungszustand, Testverfahren und Stützspannweite umfassen.
Wenn eine Charge längs geschnitten und eine andere quer geschnitten wurde, rettet eine hervorragende Maschinenwiederholbarkeit einen schlechten Vergleich nicht.
Wenn es hier kaputtgeht, frag warum.
Ein sauberer Höhepunkt auf der Kraftablenkungskurve wirkt beruhigend.
Der kaputte Gutschein verdient mindestens ebenso viel Aufmerksamkeit.
Durchbruch in der beabsichtigten Hochbiegungsregion
Beginnen Sie damit, zu untersuchen, welche Oberfläche den Versagen ausgelöst hat und wie der Bruch aussieht.
Bruch der Zugfaser, Kompressionsschäden und Kombinationen von Matrizen- und Faserversagen können je nach Laminatarchitektur auftreten.
Ein Fehler im erwarteten Bereich validiert nicht automatisch jeden Aspekt des Tests, ist aber viel informativer als die bloße Aufzeichnung der maximalen Kraft.
Schaden direkt unter einer Ladenase
Schau dir die Kontaktzone genau an.
Wenn das Laminat lokal unter der Nase zerdrückt, bevor der beabsichtigte Biegefehler auftritt, kann der gemessene Peak durch Kontaktschäden kontrolliert werden.
Das ist nicht dieselbe Frage wie:
"Wie stark ist dieses Laminat in der Biegung?"
Eine lange Trennung zwischen den Lagen
Ein sichtbarer Riss entlang des Laminats kann auf Delamination oder interlaminare Beteiligung hinweisen.
Fragen Sie, ob die gewünschte Langbalken-Flexuralreaktion erreicht wurde, bevor dieser Schaden zur Kontrolle wurde.
Scheitern in der Nähe eines Supports
Speichere nicht einfach die Spitzenlast und gehe zum nächsten Gutschein über.
Überprüfen Sie die Spannweite, die Probenposition, den Stützkontakt, die Ausrichtung und das Exemplar selbst.
Ein wiederkehrender Fehler an der falschen Stelle ist Information über das Setup.
Wenn das Exemplar an einem unerwarteten Ort zerbricht, untersuchen Sie den Ort, bevor Sie die Zahl interpretieren.

Wenn eine höhere Spitzenlast ein schlechterer Test sein kann
Stellen Sie sich zwei nominell identische Coupons vor.
Gutschein A reicht:
1,20 kN
und scheitert im beabsichtigten Hochbiegungsbereich.
Gutschein B erreicht:
1,28 kN
Doch die Inspektion zeigt eine starke lokale Zerdrückung direkt unter der Lastnase.
Welcher Coupon zeigte die höhere gültige Biegefestigkeit?
Die Antwort lässt sich nicht allein von 1,20 gegenüber 1,28 kN bestimmen .
Coupon B erzeugte die größere maschinelle Lesung. Es lieferte auch Hinweise darauf, dass ein anderer Ausfallmechanismus diese Messung kontrolliert haben könnte.
Diese Unterscheidung ist wichtig, wenn Testsoftware automatisch einen Bericht mit maximaler Kraft, maximaler Belastung und Bestehen/Nicht-Bestehens-Ergebnisse erstellt.
Ein numerischer Bericht kann intern konsistent sein und dennoch die wichtigste diagnostische Beobachtung aus dem Test weglassen.
Für die Kompositbiegung speichern Sie die Krümmung.
Aber schau dir den Gutschein an.
The Curve hat auch eine Geschichte
Die Fehlerinspektion sollte die Kraft-Ablenkungskurve nicht ersetzen. Die beiden gehören zusammen.
Zu Beginn eines Tests kann ein kleiner Sitzbereich erscheinen, wenn das Exemplar, die Stützen und die belastende Nase vollen Kontakt herstellen.
Der wichtigste ansteigende Teil der Kurve spiegelt die strukturelle Reaktion des Kuppon- und Testsystems wider.
Eine Abweichung von der erwarteten linearen Reaktion kann auf den Beginn von Schäden oder nichtlineares Verhalten hinweisen.
Ein starker Lastabfall kann mit einem plötzlichen Bruch einhergehen.
Eine allmählichere Reduktion nach dem Höhepunkt kann auftreten, wenn sich der Schaden fortschreitet.
Einige Laminate verursachen mehrere Lastabfälle statt eines sauberen Bruchs, da einzelne Lagen oder Schnittstellen versagen können, während die verbleibende Struktur weiterhin Last trägt.
Das sind nützliche diagnostische Informationen.
Wenn eine Gruppe von Coupons wiederholt eine glatte, wiederholbare Antwort erzeugt, während eine andere frühe Diskontinuitäten und große Streuung zeigt, verdient der Unterschied eine Untersuchung, selbst wenn ihre durchschnittlichen Spitzenkräfte ähnlich aussehen.
Die Kurve sollte daher als mehr als eine Route zu einem Maximalwert behandelt werden.
Woher kam diese Ablenkungsnummer?
Öffnen Sie den Testbericht und suchen Sie die Auslenkungsspalte.
Bevor Sie ihn für eine Steifigkeits- oder Modulberechnung verwenden, stellen Sie eine Frage:
Wo wurde es gemessen?
Der UTM weiß, wie weit sein beweglicher Querkopf oder Aktuator zurückgelegt ist.
Diese Bewegung kann mehr als nur das Biegen des Exemplars enthalten.
Dazu können Beiträge wie Maschinenanpassung, Fixturverformung, Kontaktsitz und die Art und Weise umfassen, wie sich der Gutschein gegen die Stützen und die Lastnase
dreht.Eine Verschiebungsmessung, die direkt am Probe durchgeführt wird, versucht eine andere Frage zu beantworten: Wie stark hat sich das Probe selbst an der definierten Messstelle abgelenkt?
Diese Nummern sind nicht automatisch identisch.
Diese Unterscheidung hat möglicherweise wenig Einfluss auf einen einfachen internen Test, dessen einziges Ziel es ist, die maximale Kraft unter einer festen Anordnung zu vergleichen.
Es wird viel wichtiger, wenn das gewünschte Ergebnis von der Steigung der Kraft-Ablenkungsantwort abhängt.
Deshalb ist "die Maschine hat Verdrängungsmessung" keine vollständige Antwort bei der Konfiguration eines Biegemodultests.
Jede moderne elektromechanische UTM misst ihre eigene Bewegung.
Die technische Frage lautet:
WelcheVerdrängung benötigt die Berechnung?

Wenn die Ergebnisse von ASTM D7264 nicht richtig aussehen
Ein Rerun ist nur dann nützlich, wenn das Setup bereits richtig ist. Wenn dasselbe abnormale Verhalten immer wieder auftritt, verwenden Sie das Muster als Diagnoseinformation.
| Was du siehst | Was zuerst überprüft werden sollte |
|---|---|
| Die Stärke ist konstant niedriger als erwartet | Tatsächliche Abmessungen, Trägerspannweite, Probeorientierung und Versagensart |
| Vorzeitige Delaminierung | Spannweite/Dicke-Beziehung, Laminatqualität und Kantenzustand |
| Zerquetschen unter der Lastnase | Kontaktgeometrie, Probefläche und ob der lokale Kontakt das Versagen steuert |
| Der Modul variiert, während die Spitzenkraft relativ stabil ist | Durchbiegkanal, Sitz, Dickeneingang und Anpassung von Fixtur/Maschine |
| Große Kuppon-zu-Coupon-Streuung | Lagerung, Faserrichtung, Panelposition, Dicke und Probevorbereitung |
| Anfängliche Bewegung, bevor sich eine sinnvolle Last entwickelt | Sitzen, Nullstellen und Kontakt mit der Leuchte |
| Ein Fehler tritt wiederholt in der Nähe einer Stütze auf | Spannweite, Positionierung, Ausrichtung, Kontakt und lokale Defekte |
| Prozedur A und B geben unterschiedliche Werte | Mischen Sie die beiden Verfahren nicht in einem direkten Vergleich |
| Das D7264-Ergebnis unterscheidet sich von den D790-Daten | Bestätigen, dass zwei verschiedene Testmethoden nicht als gleichwertig behandelt werden |
Die letzten beiden Punkte sind besonders wichtig, wenn Labore historische Daten erben.
Eine Tabelle voller "Biegefestigkeit"-Werte ist nicht unbedingt ein vergleichbarer Datensatz.
Du musst wissen, wie diese Werte entstanden sind.
ASTM D7264 vs D790 vs D6272 vs D2344
Alle vier Methoden beinhalten eine Bieg- oder Balkenbelastung. Sie sind nicht austauschbar.
| Standard | Hauptanwendung | Beladung | Wesentlicher Unterschied |
|---|---|---|---|
| ASTM D7264/D7264M | Polymermatrix-Verbundwerkstoffe | 3-Punkt- oder 4-Punkte-Kurs | Biegeeigenschaften von Langträger-Verbundwerkstoffen; Standard-Spannweite/Dicke-Verhältnis von 32:1 |
| ASTM D790 | Kunststoffe und Isoliermaterialien | 3-Punkte-Punkte | Biegeeigenschaften von Kunststoffen; Standardgeometrie verwendet üblicherweise 16:1 |
| ASTM D6272 | Kunststoffe | 4-Punkte | Vierpunkt-Flexuraltests von Kunststoffen |
| ASTM D2344/D2344M | Polymermatrix-Verbundwerkstoffe | Kurzstrahlbelastung | Kurzstrahlstärke / interlaminarempfindliche Antwort |
Eine Biegevorrichtung definiert die Testmethode nicht.
Die gleiche universelle Testmaschine kann möglicherweise D7264 und D790 ausführen, aber ein D790-Setup wird nicht einfach deshalb zu einem D7264-Test, weil die Maschine beide Proben biegen kann.
Material, Probengeometrie, Spannweite und Ladeverfahren sind weiterhin wichtig.
Was die UTM tatsächlich tun muss
Jetzt können wir Ausrüstung auswählen.
Beachten Sie, wie spät die Maschinenkapazität in der Diskussion auftritt.
Das ist absichtlich.
Für ASTM D7264 muss ein nützliches System vier Dinge gut machen.
Messung der tatsächlichen Arbeitslast
Angenommen, ein 50-kN-Rahmen ist verfügbar und der Composite-Coupon wird voraussichtlich bei etwa 1,5 kN ausfallen.
Der Rahmen hat genug Kapazität.
Das macht den vollen 50-kN-Messbereich nicht automatisch zur besten Wahl für den Test.
Erwartete Arbeitskraft, Messbereich, Genauigkeit und Überlastmarge sollten gemeinsam berücksichtigt werden.
Rahmenkapazität ≠ Arbeitslast ≠ Messbereich
Diese Unterscheidung ist wichtiger als nur die Wahl der nächsten Maschinenkapazität über der erwarteten Spitzenkraft.
Passe die erforderliche Spannweite
anGehen Sie zurück zum 4-mm-Beispiel.
Ein Verhältnis von 32:1 erfordert:
128 mm
Von Unterstützungsspanne.
Ein dickerer Gutschein kann deutlich mehr erfordern.
Die Biegevorrichtung benötigt einen ausreichenden Einstellbereich, und die gesamte Befestigung muss noch in den verfügbaren Testraum des UTM passen.
Die erforderliche Belastungsgeometrie beibehalten
Verfahren A benötigt die passende Drei-Punkte-Anordnung.
Prozedur B benötigt die passende Vier-Punkte-Anordnung.
Belastende Nasen und Stützen benötigen ebenfalls geeignete Geometrie, Positionierung und Ausrichtung für den erforderlichen Test.
Eine Maschine mit genügend Kraft, aber der falschen Befestigung ist kein D7264-Testsystem.
Sammeln Sie die Daten, die die Berechnung tatsächlich benötigt
Wenn das Projekt nur eine kontrollierte Kraftabbiegekurve und maximale Kraft benötigt, kann eine Messkonfiguration ausreichen.
Wenn ein Biegemodul oder ein anderer steifigkeitsbezogener Ausgang erforderlich ist, verdient die Durchbiegungsmessung eine genauere Untersuchung.
Definieren Sie zuerst das Ergebnis.
Dann definiere den Sensor.
Wo der RS-8000 hineinpasst
Die universelle Prüfmaschine ITM-LAB RS-8000 umfasst 10–50 kN Rahmenkonfigurationen und kann für Zug-, Kompressions- und Biegeanwendungen konfiguriert werden.
Für ASTM D7264 Verbundflexuraltests ist jedoch nur die Modellnummer der Ausgangspunkt.
Eine nützliche Konfiguration muss um den Gutschein herum gebaut werden:
Erwartete Arbeitskraft
Verfahren A oder Verfahren B
Probendicke
Erforderliche Unterstützungsspanne
Probenbreite und -länge
Belastungs-/Traggeometrie
Erforderliche Durchbiegenmessung
verfügbarer Testraum und Reisen
Erforderliche Ausgabe und Berichterstattung
Bei vielen CFRP- und GFRP-Kupontests ist die entscheidende Auswahlfrage wahrscheinlich unwahrscheinlich, ob ein 50-kN-Rahmen der Last physisch standhalten kann.
Die nützlichere Frage ist, ob das vollständige System den tatsächlichen Arbeitsbereich angemessen misst und die erforderliche Geometrie reproduziert.
Das ist der Unterschied zwischen der Auswahl eines UTM und der Konfiguration eines Testsystems.
Ein Gutschein, ein Konfigurationsbeispiel
Nehmen wir das frühere Exemplar:
Material: CFRP-Laminatverfahren
: ASTM D7264 Verfahren A
Dicke: 4,00 mm
Breite: 13,0 mm
Erforderliches Verhältnis: 32:1
Trägerspannweite: 128 mm
Erwartete Spitzenkraft: ca. 1–2 kN
Erforderliche Ergebnisse: Biegefestigkeit + Kraftablenkungskurve
Allein aus diesen Informationen sind bereits mehrere Ausrüstungsanforderungen erkennbar.
Die Leuchte muss eine Trägerspannweite von 128 mm erreichen.
Die Maschine benötigt ausreichend Platz für Leuchttur, Gutschein und Testweg.
Die Kraftmessungskonfiguration sollte für eine Arbeitslast um den erwarteten Bereich von 1–2 kN geeignet sein, anstatt ausschließlich aus der maximalen Belastung des Rahmens ausgewählt zu werden.
Wenn steifigkeitsbezogene Eigenschaften erforderlich sind, muss die Verdrängungsmessungsmethode definiert werden.
Und die Lastvorrichtung muss Prozedur A entsprechen.
Erst nachdem diese Bedingungen festgestellt sind, folgt:
"Welches UTM-Modell?"
Wird zu einer nützlichen letzten Frage.

Was man mit einer ASTM D7264 RFQ senden
sollte"Wir brauchen eine ASTM D7264-Maschine" nennt uns den Standard, definiert aber das Testsystem noch nicht.
Eine wesentlich nützlichere RFQ enthält:
Standard / Revision: ASTM D7264/D7264M-26 oder die vom Kunden geforderte Überarbeitung
Verfahren: A / B / noch nicht definiert
Verbundwerkstoff: CFRP / GFRP / andere Polymermatrix-Verbundwerkstoffe
Layup oder Faserorientierung: falls bekannt
Probenmaße: Dicke × Breite × Länge
Erwartete Arbeitslast oder Biegefestigkeit: sofern vorhanden
Erforderliche Ausgangswerte: maximale Kraft / Biegefestigkeit / Kraftablenkung / Modul
Ablenkungsmessanforderung: falls angegeben
Testvolumen: ungefähre Proben pro Charge oder pro Tag
Wenn die Probenzeichnung bereits verfügbar ist, schicken Sie sie ein.
Für die Auswahl der Ausrüstung beantwortet eine Zeichnung oft nützlichere Fragen als die gewünschte Maschinenkapazität.
FAQ
Wie ist das ASTM D7264-Verhältnis von Spannweite zu Mächtigkeit?
Das Standard-Verhältnis von Spannweite zu Dicke beträgt 32:1. Zum Beispiel entspricht eine Probe von 4 mm einer Trägerspannweite von 128 mm im Standardverhältnis.
Was ist der Unterschied zwischen ASTM D7264 Verfahren A und Verfahren B?
Verfahren A verwendet Dreipunkt-Belastung mit einer Mittellastnase. Prozedur B verwendet Vierpunkt-Ladung mit zwei Ladenasen. Bei der D7264-Vierpunktanordnung beträgt die Ladespannweite die Hälfte der Tragweite. Da sich die Spannungsverteilungen unterscheiden, sollten die beiden Verfahren beim direkten Vergleich der Materialergebnisse nicht vermischt werden.
ASTM D7264 vs. ASTM D790: Was ist der Unterschied?
ASTM D7264 ist für Flexuraleigenschaften von Polymermatrix-Verbundwerkstoffen vorgesehen, insbesondere für kontinuierlich faserverstärkte Verbundwerkstoffe. ASTM D790 ist in erster Linie ein Kunststoff-Flexuralverfahren. D7264 verwendet ein standardmäßiges Spannweiten-zu-Dicke-Verhältnis von 32:1 im Vergleich zum Standardverhältnis von 16:1 bei D790.
Kann die Verschiebung der Kreuzkopf für den Flexuralmodul von Verbundwerkstoffen verwendet werden?
Gehen Sie nicht davon aus, dass Querkopfbewegung und Probeablenkung identisch sind. Die Kreuzkopfbewegung kann Maschinen-, Fixtur-, Kontakt- und Probeverformungen enthalten. Wenn ein steifigkeitsbezogenes Ergebnis erforderlich ist, bestätigen Sie, welche Verdrängungsmessung das anwandende Verfahren und die Berechnung erfordern.
Welche UTM-Größe ist für ASTM D7264 erforderlich?
Es gibt keine einzelne kN-Kapazität für jede D7264-Anwendung. Beginnen Sie mit Probenmaßen, erwarteter Arbeitslast, Stützspannweite und erforderlichen Messergebnissen. Wählen Sie dann den Rahmen, den Lastmessbereich, die Biegvorrichtung und die Durchbiegemessung als ein System aus.
Die Zahl ist nur dann nützlich, wenn der dahinterstehende Test definiert ist
ASTM D7264 ist auf einer Laborfläche leicht zu erkennen.
Zwei Stützen. Ein oder zwei Ladenasen. Ein zusammengesetzter Gutschein bog sich zwischen ihnen.
Was eine nützliche Materialeigenschaft von einer anderen Peak-Force-Messung unterscheidet, findet in den Details statt.
Wurde Prozedur A oder B verwendet?
Basierte die Spannweite auf der tatsächlichen Kupondicke?
Wurde das Exemplar in die beabsichtigte Materialrichtung geschnitten?
Wo ist sie gescheitert?
Wurde der Schaden durch Flexural, Interlaminar oder Kontaktantrieb verursacht?
Woher kam die gemeldete Ablenkung?
Und war das Kraftmesssystem um die tatsächliche Belastung des Gutscheins herum konfiguriert?
Diese Fragen sollten beantwortet werden, bevor man die größte kN-Zahl in einem UTM-Katalog auswählt.
Für ein ASTM D7264-Projekt beginnen Sie mit der Probenzeichnung und der Prüfungsanforderung. Von dort aus lassen sich die Trägerspannweite, die Vorrichtungsgeometrie, der Kraftbereich, die Verdrängungsmessung und die Maschinenkonfiguration deutlich leichter definieren.
Definieren Sie zuerst das Exemplar, die Spannweite und das Maß. Wähle die Maschine als Zweite.
