
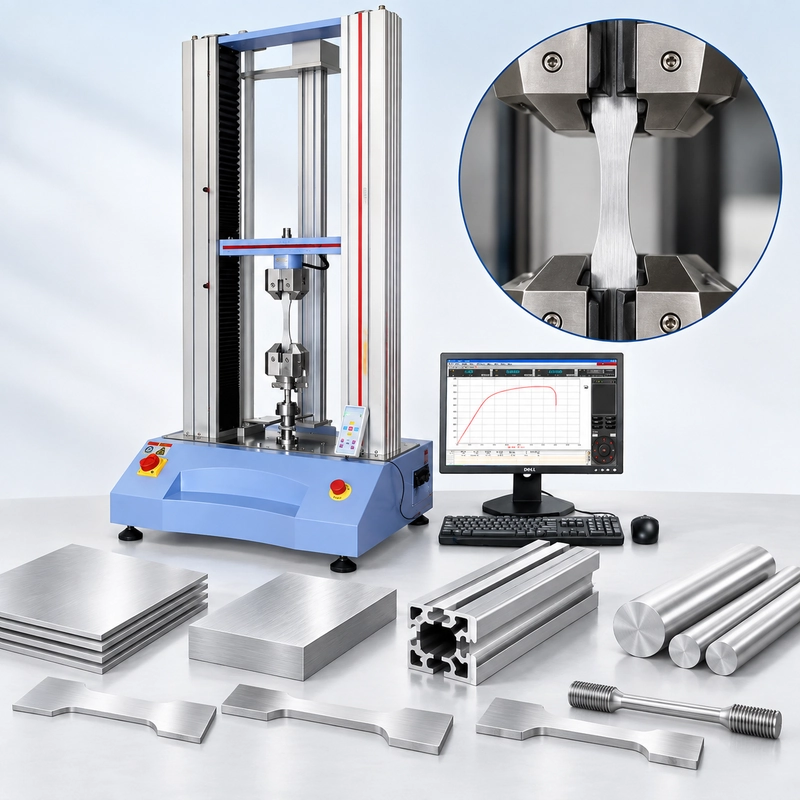
Zwei Zugproben werden aus derselben Aluminiumextrudion gefertigt.
Gleiche Legierung. Gleiches Temperament. Nahezu identische Abmessungen des Exemplars.
Ihre ultimative Zugfestigkeit ist fast gleich, aber eine berichtet von deutlich geringerer Verlängerung.
Ist ein Ergebnis falsch?
Nicht unbedingt.
Bevor Sie das Material befragen, überprüfen Sie, woher jede Probe stammt, deren Ausrichtung zur Extrusionsrichtung, die ursprüngliche Gauge-Länge, wie die Dehnung gemessen wurde, ob eine Probe in den Griffen gerutscht ist und wo ein Bruch aufgetreten ist.
Das macht einen
ASTM B557-15(2023) umfasst die Zugprüfung von geschmiedeten und gegossenen Aluminium- und Magnesiumlegierungsprodukten, ohne Alufolie. ASTM beschreibt die Zugprüfung als ein Mittel, um Festigkeits- und Duktilitätsinformationen unter einachsiger Zugspannung zu erhalten, mit Anwendungen wie Materialvergleich, Legierungsentwicklung, Qualitätskontrolle und Konstruktion unter geeigneten Umständen.
Im Labor ist die Auswahl von ASTM B557 in der Testsoftware jedoch erst der Anfang.
Das Ergebnis hängt von der Probe, dem Messsystem und davon, wie sauber die Zuglast den Messabschnitt erreicht.
Was ASTM B557 tatsächlich misst
Eine universelle Testmaschine misst nicht direkt die "Zugfestigkeit".
Die Lastzelle misst die Kraft. Ein Extensometer oder ein anderes Dehnungsmesssystem misst die Verformung über einen definierten Teil der Probe.
Diese Messungen werden erst nach Berücksichtigung der ursprünglichen Probengeometrie zu technischen Eigenschaften.
Für technische Belastung:
σ = F / A₀
wobei F die Zugkraft ist und A₀ die ursprüngliche Querschnittsfläche ist.
Für technische Dehnung:
ε = ΔL / L₀
wobei ΔL die Änderung der Spurlänge ist und L₀ die ursprüngliche Spurweite.
Betrachten Sie zwei Exemplare, die beide 15 kN erreichen.
Wenn Exemplar A eine ursprüngliche Fläche von 50 mm² hat:
15.000 / 50 = 300 MPa
Wenn Exemplar B eine ursprüngliche Fläche von 75 mm² hat:
15.000 / 75 = 200 MPa
Die Lastzelle maß die gleiche maximale Kraft. Die berechnete technische Belastung ist sehr unterschiedlich.
Dasselbe Prinzip gilt für die Verlängerung. Extension hat nur dann Bedeutung, wenn sie mit der passenden Gauge-Länge und dem Messverfahren zusammenhängt.

Lesen der Aluminium-Zugkurve
Ein Zugtest wird viel nützlicher, wenn das Ergebnis als Materialantwort und nicht als einzelner Maximalkraftwert behandelt wird.
Am Anfang einer typischen Aluminium-Spannungs-Dehnungskurve ist die Verformung überwiegend elastisch. Während die Belastung weitergeht, beginnt die dauerhafte Verformung und das Exemplar gelangt in den plastischen Bereich.
Die Spannung steigt weiter an, bis die Probe ihre maximale technische Spannung erreicht – die
Über UTS hinaus kann die Deformation zunehmend lokalisiert werden. Es entwickelt sich ein Necking, gefolgt schließlich von einem Bruch.
Eine Kurve kann daher mehrere verschiedene Informationen liefern.
Betrachten Sie zwei Exemplare:
| Property | Proben A | Specimen B |
|---|---|---|
| Yield Strength | 275 MPa | 278 MPa |
| UTS | 315 MPa | 316 MPa |
| Elongation | 12% | 7% |
Nur beim Betrachten der UTS erscheinen diese Exemplare fast identisch.
Ihre Duktilität erzählt eine andere Geschichte.
Streckgrenze, UTS und Verlängerung sind daher keine austauschbaren Bezeichnungen für "Festigkeit". Sie repräsentieren verschiedene Aspekte der Zugreaktion.
Die vollständige Kurve bringt einen weiteren Vorteil: den Kontext.
Ein ungewöhnlicher Anfangs-Toe, eine Änderung der frühen Steigung oder ein unerwartetes Ereignis vor maximaler Last kann etwas offenbaren, das eine Endergebnistabelle nicht zeigt.

Warum die Fließgrenze von der Dehnungsmessung abhängt
Viele Aluminiumlegierungen zeigen nicht den scharf definierten Streckpunkt, der oft mit manchen Stählen assoziiert wird.
Stattdessen kann der Beweis oder die Fließgrenze mittels einer Offset-Methode bestimmt werden.
Der vertraute 0,2% Offset veranschaulicht das Prinzip.
Zuerst wird der elastische Teil der Stress-Dehnungsantwort etabliert. Eine parallel zu dieser Steigung verlaufende Linie wird durch den angegebenen Dehnungsoffset verschoben. Der Schnittpunkt der Versatzlinie und der Spannungs-Dehnungskurve definiert die entsprechende Streckgrenze.
Für das Labor ist der schwierige Teil, die Offsetlinie nicht zu zeichnen.
Es erhält zuverlässige Dehnungsdaten in dem Bereich, in dem der Schnittpunkt berechnet wird.
Kreuzkopfbewegung ist nicht automatisch eine Probeverformung
Der Kreuzkopf gehört zum vollständigen mechanischen Testsystem.
Seine Bewegung kann Probeverlängerung, Griffsitze, Maschinenanpassung, Verformung der Vorrichtung und andere Bewegungen innerhalb des Lastzugs umfassen.
Eine Querkopfbewegung von 1,00 mm sollte daher nicht automatisch als 1,00 mm Verlängerung innerhalb des definierten Proben-Gauge-Abschnitts interpretiert werden.
Ein Extensometer geht das Problem anders an, indem er die Verformung über eine festgelegte Spurlänge an der Probe selbst misst.
Diese Unterscheidung ist besonders wichtig für dehnungsabhängige Ergebnisse wie Beweis/Fließgrenze.
Eine Maschine kann die maximale Kraft genau messen und dennoch schlecht konfiguriert sein, wenn der Dehnungskanal nicht geeignet ist.
Maschinenkapazität und Kraftgenauigkeit sind nur ein Teil des Zugsystems.

Das Exemplar ist Teil der Messung
Die Maschinenkapazität erhält oft mehr Aufmerksamkeit als die Probengeometrie.
Für Zugtests kann das die Diskussion über Geräte in die falsche Richtung lenken.
Ein dünner flacher Gutschein aus Aluminiumblech und ein rundes Exemplar aus Stange können ähnliche maximale Kräfte erzeugen. Sie können dennoch sehr unterschiedliche Griff- und Dehnungsmessanordnungen erfordern.
Die ursprüngliche Querschnittsfläche ist grundlegend, da sie Kraft in technische Spannung umwandelt.
Für einen rechteckigen Schnitt:
A₀ = Breite × Dicke
Für einen runden Abschnitt:
A₀ = πd² / 4
Ein Fehler in Breite, Dicke oder Durchmesser beeinflusst daher die berechnete Spannung während des gesamten Tests.
Die Spurweite erfüllt einen anderen Zweck: Sie legt die Referenz für Dehnung und Verlängerung fest.
Ein Millimeter Verlängerung über eine Kurzspurlänge entspricht nicht der gleichen Dehnung wie ein Millimeter über eine längere Spurweite.
Der reduzierte Schnitt und die Übergangsgeometrie sind ebenfalls wichtig. Die Last muss ohne unnötige lokale Spannungskonzentrationen in den vorgesehenen Messbereich gelangen.
Hier wird die Probenvorbereitung Teil des Tests.
Ein Grat, beschädigte Kante, Bearbeitungsmarke, schlechter Übergang oder unbeabsichtigte Kerbe können als bevorzugter Bruchursprung dienen. Wenn mehrere Proben wiederholt durch denselben Bearbeitungsfehler ausfallen, wird eine Erhöhung der Maschinenkapazität das Problem nicht beheben.
Flache und runde Proben können auch unterschiedliche Kiefergeometrien und Extensometeranordnungen erfordern, selbst wenn sie am selben UTM getestet werden.
Der Rahmen ist nur eine Komponente des Messsystems.
Gleiche Alle oy, andere Abtastrichtung
Ein Anbieter meldet ein Zugergebnis. Dein eingehendes Inspektionslabor meldet ein weiteres.
Vergleichen Sie vor dem Vergleich der Maschinen die Proben.
Walzte Platten-, Blech- und extrudierte Aluminiumprodukte können durch die Verarbeitung richtungsorientierte mechanische Eigenschaften entwickeln.
Ein Probe, das longitudinal relativ zur primären Verarbeitungsrichtung genommen wird, ist mechanisch nicht notwendigerweise mechanisch gleichwertig mit einem transversal genommenen.
Die Chemie könnte die gleiche sein.
Die Stimmung kann gleich sein.
Die Ausrichtung der Materialstruktur relativ zur Zuglast ist es nicht.
Dies ist besonders wichtig beim Vergleich von Lieferantenzertifikaten mit eingehenden Inspektionsergebnissen. Bestätigen Sie, dass beide Labore vergleichbare Probenahmeorte und -anweisungen verwendet haben, bevor ein Unterschied als Beweis für Maschinenunstimmigkeit behandelt wird.
ASTM warnt außerdem davor, dass standardisierte Proben, die aus ausgewählten Teilen eines Materials oder Teils gefertigt wurden, möglicherweise nicht vollständig die Festigkeit und Duktilität des gesamten Endprodukts oder dessen Verhalten unter verschiedenen Einsatzumgebungen widerspiegeln.

Was der Bruch Ihnen sagen kann
Wenn ein Zugergebnis fragwürdig aussieht, ist das gebrochene Exemplar oft einer der ersten Stellen, an denen man überprüfen sollte.
Ein Bruch im vorgesehenen Gauge-Bereich erzählt eine andere Geschichte als ein Bruch unmittelbar neben einem Kiefer.
Ein Nahgriffbruch kann mit griffbedingten Schäden, schlechter axialer Ausrichtung, einer ungeeigneten Kieferfläche, Maschinenschäden oder einer lokalen Spannungskonzentration in Verbindung gebracht werden.
Es handelt sich um ein Diagnosesignal – kein automatischer Grund, das Ergebnis abzulehnen. Die Zulassung hängt weiterhin von den jeweiligen Test- und Produktanforderungen ab.
Slippage erzählt eine andere Geschichte.
Wenn sich die Probe während des Ladens relativ zu den Backen bewegt, entsteht ein Teil der gemessenen Systembewegung durch Rutschen und nicht durch die beabsichtigte Probeverformung.
Für relativ weiche Aluminiumoberflächen hat der Griff daher zwei Aufgaben: die erforderliche Zugkraft ohne Durchrutschen übertragen und vermeiden, dass eine unbeabsichtigte Fehlstelle entsteht.
Ausrichtung ist aus demselben Grund wichtig.
Die beabsichtigte Bedingung ist überwiegend einaxiale Spannung. Die Installation der Probe außerhalb der Achse kann zu Biegungen führen, die nie Teil der Materialanforderung waren.
 ,至少大于150KB,保证图片质量.webp)
Wenn die Zahlen nicht übereinstimmen, fang hier an
Unerwartete Ergebnisse haben nicht alle dieselbe Ursache. Das Muster ist in der Regel nützlicher als die Tatsache, dass zwei Zahlen unterschiedlich sind.
| What You See | Check First |
|---|---|
| UTS ist wiederholbar, aber die Elongation ist gestreut | Spurlänge, Verlängerungsmethode, Bruchort, Proberichtung |
| Der Ertrag variiert stärker als bei UTS | Extensometer, frühe Kurve, Vorlast/Nullzustand, Steuerrate |
| Wiederholter Bruch in der Nähe des Kiefers | Ausrichtung, Kieferfläche, Griffschäden, Bearbeitungsqualität |
| Der erste Zeh erscheint in der Kurve | Griffsitz, Lockerung, Vorspannung, Extensometer-Installation |
| Probe rutscht beim Laden ab | Kieferauswahl, Griffzustand, Probenoberfläche |
| Lieferanten und eingehende Ergebnisse stimmen nicht überein | Alle oy, Temper, Produktform, Dicke, Probenahmeort und -richtung |
Deshalb ist es sinnvoll, die vollständige Zugkurve während der Fehlersuche beizubehalten.
Eine endgültige Zahl zeigt an, was gemeldet wurde.
Die Kurve kann zeigen wann der Test sich anders verhielt.
Das Exemplar kann helfen zu erklären woher der Unterschied stammt.
ASTM B557, B557M und ASTM E8/E8M
ASTM B557/B557M und E8/E8M sind verwandte Zugprüfmethoden, sollten jedoch nicht als austauschbare Namen behandelt werden.
ASTM listet derzeit B557-15(2023) und B557M-15(2023) als aktiv. B557 umfasst geschmiedete und gegossene Aluminium- und Magnesiumlegierungsprodukte, während B557M das metrische Gegenstück ist.
ASTM E8/E8M umfasst einen breiteren Umfang und umfasst Zugtests von metallischen Materialien allgemein; die aktuelle aktive Ausgabe lautet E8/E8M-25.
| ASTM B557 / B557M | ASTM E8/E8M | |
|---|---|---|
| Hauptfokus | Aluminium- und Magnesiumlegierungsprodukte | .Metallische Materialien allgemein |
| Produktformen | Geschmiedete und gegossene Produkte | Breite metallische Produktformen |
| Alufolie | Ausgeschlossen von B557/B557M | Folgen Sie der geltenden Spezifikation |
| Unit-Ansatz | B557: Zoll-Pfund; B557M: SI | Kombiniertes E8/E8M-Framework |
| Methodenauswahl | Folgen Sie der geltenden Spezifikation | Folgen Sie der geltenden Spezifikation |
Die praktische Regel ist einfach:
Verwenden Sie die Methode und Edition, die durch die Zeichnung, Materialspezifikation, Kaufanforderungen oder Kundenverfahren erforderlich sind.
Wählen Sie eine Methode nicht einfach deshalb aus, weil die Probe zufällig aus Aluminium ist.
Von der Probenlast zur Maschinenkonfiguration
Die ASTM-Nummer bestimmt nicht die Maschinenkapazität.
Auch die Legierungsbezeichnung gilt nicht.
Beginnen Sie mit der erwarteten Zugfestigkeit und der ursprünglichen Probefläche:
Erwartete maximale Kraft ≈ erwartete UTS × A₀
Angenommen, ein flaches Exemplar hat einen reduzierten Schnitt von:
12,5 mm × 3,0 mm
Ursprünglicher Bereich:
37,5 mm²
Wenn der erwartete UTS lautet:
310 MPa
dann:
F ≈ 310 × 37.5
F ≈ 11.625 N ≈ 11,6 kN
Betrachte nun einen viel größeren Querschnitt:
A₀ = 250 mm²
mit einem erwarteten UTS von:
350 MPa
Die geschätzte maximale Kraft lautet:
350 × 250 = 87.500 N
oder:
87,5 kN
Beide Exemplare sind aus Aluminium.
Ihre Streitkraftanforderungen sind völlig unterschiedlich.
Deshalb ist "aluminum tensile tester" keine Maschinenkapazitätsspezifikation.
Alle oy Name bestimmt nicht die Maschinenkapazität.
Force Capacity ist nur die erste Überprüfung
Sobald die erwartete Arbeitskraft bekannt ist, kann der Rest des Zugsystems konfiguriert werden.
Für ITM-LAB sind die relevanten UTM-Bereiche:
RS-8000: 10–50 kN
RS-8000A: 100–300 kN
Das 11,6-kN-Beispiel liegt in den Bereich, der zu einer RS-8000-Konfiguration führen könnte. Ein 87,5-kN-Anforderung überschreitet diesen Bereich bereits und würde die Diskussion auf eine Plattform mit höherer Kapazität wie die RS-8000A verschieben.
Aber die Framekapazität allein reicht nicht aus.
Die vollständige Konfiguration sollte außerdem den Bereich der Lastzelle, die Geometrie des flachen oder runden Probestücks, die Auswahl von Griff und Kiefer, die Länge, die Anforderungen des Extensometers, den verfügbaren Testraum, die erwartete Ausdehnung, die Steuerungsmethode und die erforderliche Berichterstattung berücksichtigen.
Eine 50-kN-Maschine ist nicht automatisch das beste Messsystem für jedes Probe mit einer Bruchkraft unter 50 kN.
Der Arbeitsbereich ist ebenfalls wichtig.

Ein schnelles Konfigurationsbeispiel
Betrachten Sie ein eingehendes Inspektionslabor, das Aluminium-Extrusionscoupons testet.
Standard: ASTM B557M
Ursprünglicher Bereich: 60047" data-end="18865"Ursprünglicher Bereich: 60047 mm²
Erwartete UTS: ca. 320 MPa
Erforderliche Ergebnisse: Streckgrenze, UTS, Verlängerung, vollständige Spannungs-Dehnungskurve
Die vorläufige Schätzung der maximalen Kraft lautet:
320 × 60 = 19.200 N = 19,2 kN
Das weist auf den Kraftbereich einer
Aber die Probenzeichnung ist trotzdem erforderlich.
Die nächsten Fragen sind, ob die Probe flach oder rund ist, welcher Griff geeignet ist, welche Gauge-Länge angegeben ist, ob Beweis-/Fließfestigkeit ein Extensometer benötigt, wie viel Testweg erforderlich ist und wie viele Proben das Labor voraussichtlich ausführen wird.
Die Berechnung von 19,2 kN identifiziert die ungefähre Lastanforderung.
Es spezifiziert nicht das gesamte Testsystem.
Was in einer ASTM B557 RFQ enthalten sollte
Die Probenzeichnung ist in der Regel nützlicher als eine geschätzte Maschinenkapazität.
| Requirement | Was zu senden ist |
|---|---|
| Standard | ASTM B557 / B557M |
| Material | Alle oy + temper |
| Produktform | Blech / Platte / Extrusion / Stange / Guss |
| Exemplar | Zeichnung oder Maße |
| Querschnitt | Breite × Dicke oder Durchmesser |
| Stichprobenrichtung | Longitudinal / transversal / sonstiges |
| Erwartete Stärke | MPa oder ksi, falls bekannt |
| Benötigte Ergebnisse | Rendite / UTS / Verlängerung / Kurve |
| Dehnungsmessung | Extensometer-Anforderung, falls angegeben |
| Testvolumen | Exemplare/Tag |
Ist die erwartete Kraft unbekannt, senden Sie die Probemaßen und die erwartete Zugfestigkeit.
Wir können schätzen:
Erwartete Kraft ≈ UTS × A₀
Falls die erwartete Festigkeit ebenfalls unbekannt ist, reichen Legierung, Temper, Produktform und Probenzeichnung aus, um die Konfigurationsdiskussion zu beginnen.
FAQ
Was deckt ASTM B557 ab?
ASTM B557 umfasst Zugprüfungen von geschmiedeten und gegossenen Aluminium- und Magnesiumlegierungsprodukten, ohne Aluminiumfolie. ASTM bezeichnet die Zugprüfung als Bereitstellung von Informationen über Festigkeit und Duktilität unter uniaxialer Zugspannung.
Was ist der Unterschied zwischen ASTM B557 und B557M?
B557 ist die Zoll-Pfund-Version und B557M die metrische Version. Labore sollten der spezifischen Methode folgen, die von der jeweiligen Spezifikation gefordert wird, anstatt einfach eine Testanlage in eine andere umzuwandeln. ASTM listet derzeit sowohl B557-15(2023) als auch B557M-15(2023) als aktiv.
ASTM B557 oder ASTM E8/E8M – welche sollte ich verwenden?
Folgen Sie der vorschreibenden Materialspezifikation, der Zeichnung, der Einkaufsanforderungen oder dem Kundenprozess. B557/B557M befassen sich speziell mit Aluminium- und Magnesiumlegierungsprodukten, während ASTM E8/E8M die metallische Zugprüfung allgemein abdeckt.
Brauche ich einen Extensometer für ASTM B557?
Das hängt von den erforderlichen Eigenschaften und dem anwendbaren Verfahren ab. Wo genaue dehnungsabhängige Eigenschaften wie Beweis und Streckgrenze erforderlich sind, wird die Dehnungsmessung besonders wichtig. Die Querleitung sollte nicht automatisch als exakte Spurweitenverformung behandelt werden.
Welche Maschinenkapazität ist für ASTM B557 erforderlich?
Es gibt keine einheitliche Maschinenkapazität für ASTM B557. Beginnen Sie mit Expected UTS × Original Querschnittsfläche, um die maximale Zugkraft zu schätzen, und überprüfen Sie dann den Lastzellenbereich, Griffe, Extensometer, Testraum, Reise-, Steuerungs- und Berichtsanforderungen.
Beginnen Sie mit der Probenzeichnung, nicht mit dem Maschinenkatalog
Die nützlichsten Informationen zur Konfiguration eines ASTM B557-Tests sind selten eine Maschinenkapazität, die in einer RFQ erraten wird.
Es ist das Exemplar.
Der Querschnitt bestimmt, wie die Materialfestigkeit in Kraft umgewandelt wird. Messung der Streckenlänge und Dehnung beeinflussen, wie Verformungen interpretiert werden. Die Probenahmerichtung kann die gemessene Materialreaktion verändern. Griffe bestimmen, ob die Last sauber den Spurbereich erreicht. Und der Bruch selbst kann Probleme aufdecken, die in der Endergebnistabelle nie erscheinen.
Ein praktischer Auswahlpfad ist:
Exemplar → erwartete Festigkeit → erwartete Kraft → Dehnungsmessung → Griffe → Testraum → Maschine
Für Aluminiumzuganwendungen im entsprechenden Arbeitsbereich kann der
